
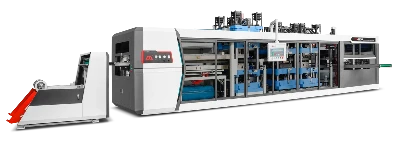

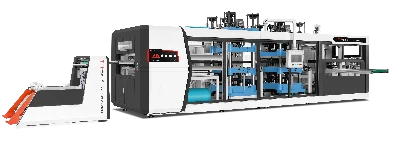
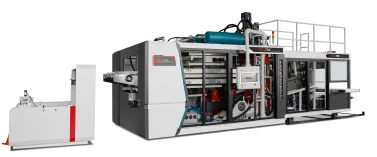
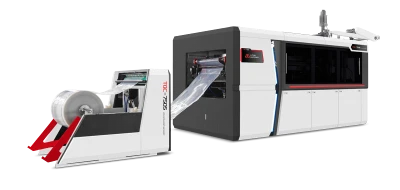
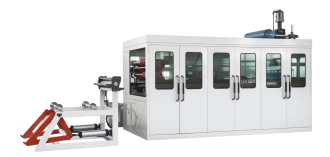
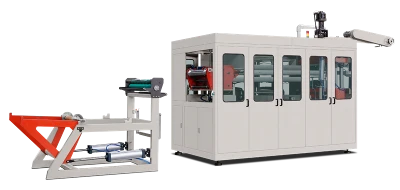
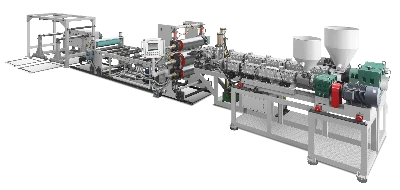
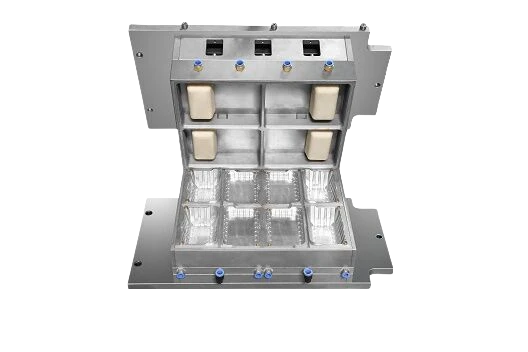
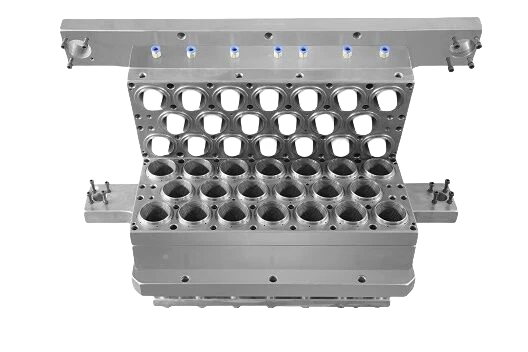
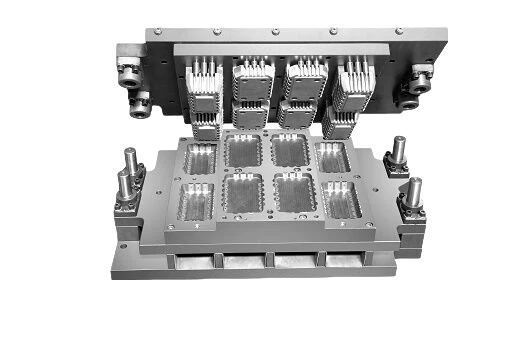
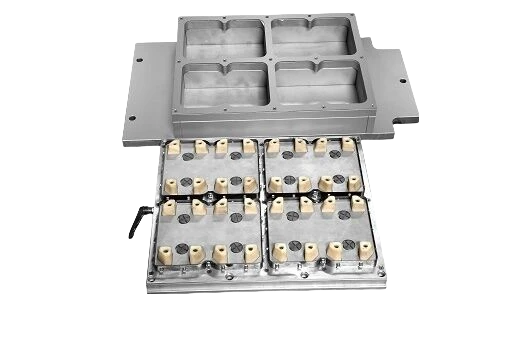

Mesin Baki Telur Plastik baki dibuat dari PP, PET, atau PVC. Lembaran dipanaskan hingga lunak, lalu dibentuk dalam cetakan berpendingin air menggunakan vakum dan udara bertekanan. Mesin memotong dan menumpuk baki dalam siklus yang sama. Proses ini tidak menggunakan pulp, air, ataupun terowongan pengering. Setiap baki dibuat dalam hitungan detik.
Perbedaan utama antar mesin bukanlah gaya penjepit, melainkan seberapa baik mesin mengendalikan jarak antarkantong pada cetakan dan tinggi baki. Ukurannya harus konsisten agar mesin pemilah telur otomatis dapat menangani 30 baki per menit tanpa macet. Kantong juga harus menopang cangkang telur pada titik-titik yang kokoh untuk mengurangi risiko pecah.
Dua jenis mesin berbeda menggunakan nama yang sama
Saat mencari mesin baki telur plastik, banyak penawaran yang ternyata ditujukan untuk lini pencetakan pulp. Kedua jenis produk itu tampak serupa, tetapi dibuat dengan cara yang berbeda.
Lini pencetakan pulp mencampur serat daur ulang dengan air. Campuran basah dibentuk pada cetakan kawat. Air kemudian dikeringkan dalam terowongan pengering berbahan bakar gas, diesel, atau kayu. Proses ini dapat memakan waktu empat hingga delapan jam. Lini tersebut membutuhkan tangki bubur pulp, sistem pengolahan air, bangunan yang tinggi, serta cetakan yang sulit diganti.
Mesin pembentuk termal menggunakan gulungan lembaran plastik, pendingin, udara bertekanan, dan meja horizontal.
Perbedaan ini memengaruhi cara pabrik beroperasi dan kualitas produknya. Lini pencetakan pulp biasanya disiapkan untuk satu jenis produk. Untuk membuat baki yang berbeda, pabrik harus mengganti cetakan dan menyesuaikan pengering. Lini pembentukan termal dapat menghasilkan berbagai produk dengan mengganti cetakan. Mesin yang sama dapat membuat baki datar 30 telur pada pagi hari dan karton enam telur setelah makan siang.
Pencetakan pulp merupakan pilihan yang baik jika sebagian besar pesanan Anda berupa baki datar standar yang dijual berdasarkan berat. Jika Anda membutuhkan karton berengsel, baki bening untuk memajang telur, tutup bercetak, kantong yang dibentuk sesuai telur tertentu, atau pergantian produk yang cepat antarshift, pembentukan termal merupakan pilihan yang lebih baik.

Dampak Siklus terhadap Lembar Kerja
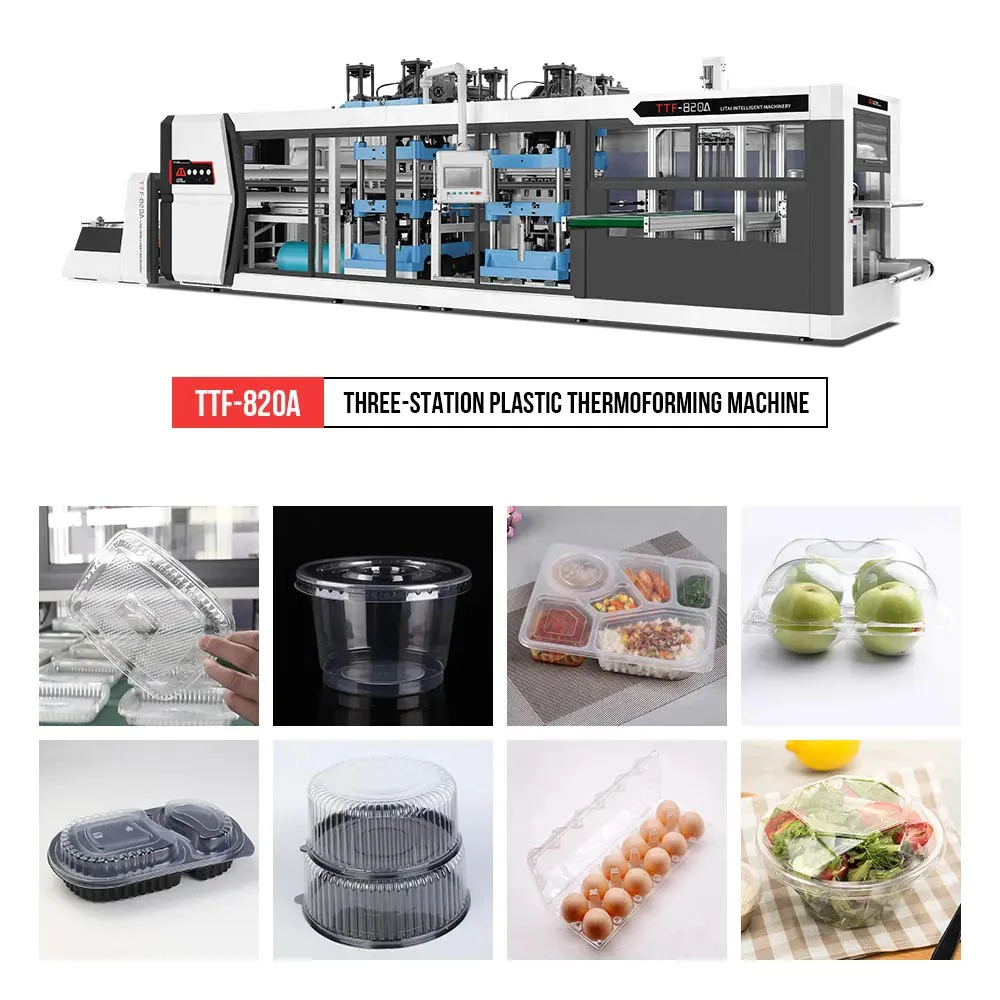
Proses ini terdiri atas beberapa tahap, dan setiap tahap memengaruhi tahap berikutnya. Lembaran plastik dibuka, dipanaskan terlebih dahulu untuk menghilangkan gulungannya, lalu dimasukkan bertahap ke dalam oven dan dijepit. Pemanas di bagian atas dan bawah membawa lembaran ke suhu pembentukan yang tepat. Suhu pembentukan polipropilena sekitar 150–165 °C, HIPS sekitar 120–140 °C, dan PET amorf sekitar 110–140 °C. Saat cetakan ditutup, vakum menarik lembaran dari bawah dan udara bertekanan 3–5 bar mendorongnya dari atas hingga mengikuti bentuk cetakan. Pelat pendingin beralur kemudian dipasang pada cetakan aluminium. Pisau potong memangkas tepi luar, sementara lubang ventilasi tetap terbuka dan bagian baki tetap utuh. Baki yang sudah jadi kemudian turun ke penumpuk.
Dalam pembuatan baki telur, ada dua hal yang sangat penting.
Pertama, perhatikan lembaran yang melendut. Baki telur berukuran lebar dan tipis. Lembaran yang panas dapat melendut sebelum mencapai cetakan. Defleksi berbanding terbalik dengan pangkat empat bentang dan kuadrat ketebalan. Jika ketebalan lembaran dibagi dua, lendutannya dapat meningkat empat kali lipat. Jika bentangnya menjadi dua kali lebih panjang, lendutan dapat meningkat hingga 16 kali lipat. Karena itulah, lembaran setebal 0,5 mm pada mesin selebar 750 mm sudah mendekati batas praktis. Zona pemanas dikendalikan secara terpisah; biasanya pemanas bawah beroperasi sedikit lebih lambat daripada pemanas atas, sementara rantai atau rol menyangga lembaran saat bergerak. Uji tarik berdasarkan ISO 527-3 membantu operator memahami seberapa jauh bahan dapat meregang sebelum ujung kantong robek. Pengendalian lendutan membantu memastikan lembaran mencapai ketinggian yang tepat untuk cetakan.
Hal kedua yang perlu diperhatikan adalah pemangkasan dalam satu siklus pencetakan. Ini lebih penting untuk baki telur daripada gelas, karena baki memiliki banyak kantong dalam susunan tetap. Jika baki tidak sejajar, susunannya tidak akan rapi. Memotong baki dengan alat yang sama membantu menjaga jarak antarkantong tetap akurat. Cara ini juga menghilangkan kebutuhan akan perlengkapan penjepit kedua dan mencegah perubahan bentuk akibat pendinginan di antara dua tahap terpisah. LITAI Machinery menyatakan bahwa rangkanya dapat mempertahankan akurasi ±0,2 mm. Hasil ini bergantung bukan hanya pada operator, tetapi juga pada desain dan kualitas pembuatan perkakas.
Seberapa tinggi tumpukannya
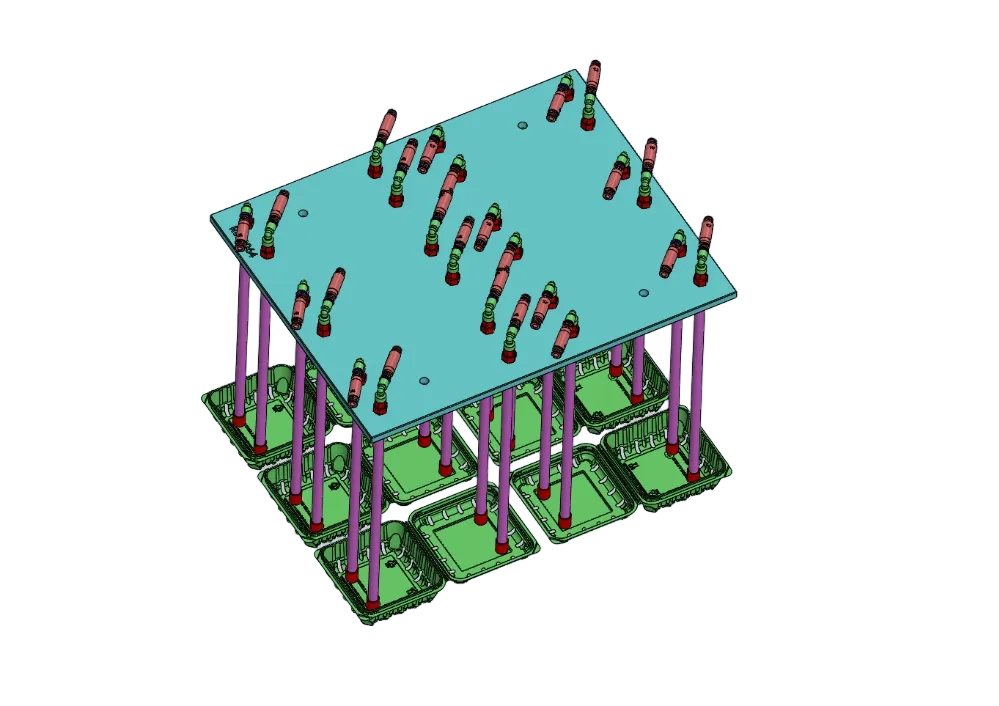
Perhitungan kekuatan dalam banyak spesifikasi mesin baki telur plastik keliru. Misalkan terdapat 12 baki, masing-masing berisi 30 telur. Jika setiap telur berbobot 60 g, maka 30 telur berbobot 1,8 kg. Tambahkan berat baki sekitar 45 g. Rangka menopang 11 baki di atasnya dan menerima beban sekitar 20 kg, atau 200 N.
Beban tersebar pada tiang-tiang penyangga di antara kedua baki. Jika terdapat sekitar 20 tiang dan masing-masing menahan sekitar 10 N, dinding tiang setinggi 12 mm, setebal 0,7 mm, dengan lebar penampang sekitar 17 mm mengalami tegangan sekitar 0,6 MPa. Polipropilena mulai luluh pada sekitar 25–30 MPa, sehingga baki bekerja pada kira-kira 1/50 dari kekuatan tersebut.
Hal ini membantu menjelaskan mengapa baki jarang rusak akibat tekanan kompresi. Baki murah pun dapat menopang baki murah maupun mahal. Karena itu, kekuatan saja bukan cara yang baik untuk membandingkan penawaran mesin.
Untuk pengiriman, setiap tiang penyangga harus lebih tinggi daripada puncak telur. Dengan demikian, baki di atasnya bertumpu pada tiang tanpa menyentuh telur di bawah. Jika pemasok mengurangi tinggi baki sebesar 3 mm untuk menghemat plastik, celahnya bisa menjadi terlalu kecil. Baki mungkin tetap tersusun rapi, tetapi telur dapat pecah akibat tertindih. Akibatnya, pembeli melaporkan banyak telur pecah, bukan kerusakan pada baki.
Kekuatan baki lebih penting selama pengangkutan daripada saat disimpan di gudang. Beban tumpukan statis biasanya tidak menjadi masalah pada 0,6 MPa. Risiko yang lebih besar berasal dari benturan mendadak. Baki mungkin terlalu berat, truk dapat menghantam polisi tidur, atau garpu forklift dapat menusuk plastik pembungkus.
Kejadian-kejadian ini dapat merusak telur. ASTM D642 mencakup uji kompresi, sedangkan ASTM D4169 mencakup uji distribusi. Pembeli sebaiknya meminta pemasok memberikan hasil pengujian sesuai kriteria tersebut dan tidak menilai kualitas baki hanya berdasarkan ketebalan dinding.
Geometri Kantong Menentukan Risiko Telur Pecah
Cangkang telur memiliki ketebalan sekitar 0,3 mm dan tersusun dari kalsium karbonat. Kekuatannya bervariasi dari satu telur ke telur lainnya. Saat ditekan dari satu ujung ke ujung lainnya sepanjang sumbu panjang, telur biasanya mampu menahan gaya 25–45 N sebelum retak. Jika ditekan sepanjang sumbu pendek, telur hanya mampu menahan sekitar sepertiga gaya tersebut. Bagian ujungnya melengkung seperti kubah, sedangkan bagian tengahnya lebih berbentuk silinder. Bagian tengah merupakan bagian yang paling lemah.
Perbedaan ini menjadi acuan dalam merancang kantong baki. Telur diletakkan menyamping dan ditopang di kedua ujungnya; cangkang yang melengkung lebih kuat. Sisakan celah antara telur dan rusuk penyangga di bawahnya agar baki tidak menyentuh telur secara langsung. Jika kantong hanya menopang satu sisi telur, bukan kedua ujungnya, beban akan tertumpu pada bagian cangkang yang paling lemah. Mempertebal baki tidak akan mengatasi masalah ini. Cara tersebut hanya menambah berat baki, bukan mengurangi risiko telur pecah.
Jarak antarkantong merupakan faktor penentu penting kedua. Faktor ini memengaruhi desain baki dan biaya produksi. Jumlah plastik yang digunakan per telur bergantung pada kuadrat jarak antarkantong, ketebalan lembaran, dan densitas bahan.
Sebagai contoh, dengan jarak antarkantong 50 mm, lembaran polipropilena setebal 0,7 mm, dan densitas 0,91 g/cm3 (ISO 1183-1), penggunaan plastiknya sekitar 1,59 g per telur. Setiap telur menempati area 2.500 mm2 dan membutuhkan volume bahan 1.750 mm3. Jadi, setelah tepi luarnya dipangkas, baki datar untuk 30 telur memiliki berat sekitar 45 g.
Mengurangi jarak antarkantong dari 50 mm menjadi 45 mm menghemat sekitar 19% plastik per telur. Namun, tanpa menyesuaikan bentuk kantong, kantong yang lebih kecil mungkin tidak dapat menampung telur dengan berat lebih dari 63 g. Mesin pemilah telur sudah mengelompokkan telur berdasarkan ukuran, sehingga lebih baik menggunakan baki untuk satu ukuran daripada baki yang tidak pas untuk berbagai ukuran.
Celah di sekitar bagian telur yang paling lebar sebaiknya 1–2 mm. Jika terlalu sempit, kantong akan menjepit cangkang, bukan menopangnya. Jika terlalu lebar, telur akan bergerak selama pengangkutan dan membentur tepi rusuk penyangga.
Udara, air, dan batas suhu 7,2 °C
Telur terdiri atas sekitar 75% air. Baki telur harus dapat menahan telur sekaligus memungkinkan udara mengalir di sekelilingnya. Hal ini menimbulkan kebutuhan desain yang berbeda berdasarkan peraturan Uni Eropa dan Amerika Serikat.
Di Uni Eropa, Peraturan Komisi Eropa (EC) No. 589/2008, yang didasarkan pada Peraturan (EU) No. 1308/2013, menetapkan standar pemasaran telur. Telur Kelas A tidak boleh dicuci. Lapisan pelindung alami pada cangkang, yang disebut kutikula, harus tetap utuh. Baki harus membantu menjaga telur tetap kering. Sisa air pada cangkang dapat menimbulkan masalah, sehingga desain baki perlu mengurangi kondensasi.
Di Amerika Serikat, telur dibersihkan dan disanitasi sebelum dikemas. Berdasarkan 21 CFR 118.4(e), telur harus disimpan pada suhu 7,2 °C (45 °F) atau lebih rendah. Baki harus memiliki drainase karena telur yang telah dicuci mungkin masih basah saat didinginkan.
Batas suhu penyimpanan 7,2 °C menimbulkan tantangan desain bagi importir. Ketika baki telur dingin masuk ke ruang pengemasan bersuhu 25 °C dengan kelembapan relatif 60%, titik embunnya sekitar 17 °C. Suhu telur berada 10 °C di bawah titik embun, sehingga air dapat terbentuk dalam hitungan menit.
Jika kantong tidak memiliki lubang pembuangan, air akan menggenang di sekitar telur. Jika baki diletakkan di atas kotak karton bercetak, air dapat meresap ke kertas dan merusak tinta serta label. Baki yang digunakan dalam rantai dingin 7 °C perlu memiliki lubang drainase untuk mencegah air menggenang. Tanpa lubang tersebut, baki mungkin disalahkan atas masalah jamur yang sebenarnya disebabkan oleh embun.
Lubang merupakan bagian dari desain, bukan sekadar detail visual. Lubang sebaiknya berada di bagian cekung di bawah telur, bukan di bawah titik penyangga. Lubang pada area penyangga melemahkan struktur dan dapat meninggalkan tepi tajam yang merusak cangkang.
Luas bukaan total 6–10% merupakan kisaran awal yang baik. Luas ini memungkinkan udara mengalir dan air keluar tanpa membuat rusuk terlalu lemah. Lubang harus berjarak setidaknya 3 mm dari tepi hasil pemangkasan. Jika terlalu dekat, alat potong dapat merobek bagian tepi dan meninggalkan sudut tajam di tempat baki dipegang.
Pilihan Resin Bergantung pada Engsel
Untuk mesin baki telur plastik, bahan plastik yang tepat perlu dipilih sebelum pencetakan. Faktor utamanya adalah apakah baki memiliki engsel. Karton berengsel biasanya menggunakan polipropilena (PP). Pada cetakan, bagian engsel memiliki ketebalan 0,25–0,4 mm. Polipropilena tahan terhadap pelipatan berulang karena rantai polimernya tersusun di sepanjang bagian yang tipis ini. Polistirena (PS) dan PET tidak memiliki ketahanan yang sama. Keduanya dapat patah saat lipatan pertama atau setelah dua hingga tiga kali dilipat. Itulah sebabnya sebagian besar karton telur berengsel menggunakan PP.
Untuk baki telur datar terbuka, tersedia lebih banyak pilihan bahan. PET menawarkan tampilan bening, kekakuan yang baik, dan lebih mudah didaur ulang. Namun, sebelum dipanaskan, lembarannya harus dikeringkan hingga kadar air sisa 50–200 ppm. PVC bening, murah, dan kaku. Selama bertahun-tahun, bahan ini banyak digunakan untuk baki telur datar di beberapa wilayah Asia. Namun, PVC lebih berat, dengan densitas 1,38 g/cm3, sedangkan polipropilena berdensitas 0,91 g/cm3. Untuk volume kantong yang sama, yaitu 1.750 mm3, baki berbahan PVC menggunakan sekitar 2,4 g bahan, sedangkan polipropilena menggunakan sekitar 1,59 g. PVC juga memerlukan perhatian lebih terkait aturan kontak dengan pangan dan penanganannya. PS kaku dan rapuh. Bahan ini cocok untuk piring datar yang tidak perlu ditekuk, tetapi tidak untuk karton berengsel. PLA dibentuk pada suhu 90–120 °C. Berdasarkan sifat pelunakan menurut ISO 306, PLA cocok untuk pajangan produk beku, tetapi dapat melunak di dalam mobil van pengiriman yang panas.
| Resin | Engsel | Jalur paparan pangan | Kerusakan |
|---|---|---|---|
| PP | Ya, engsel fleksibel | 21 CFR 177.1520; (EU) 10/2011 | Deformasi perlahan di gudang panas |
| PET | Tidak perlu | 21 CFR 177.1630; (EU) 10/2011 | Lembap jika lembaran belum kering |
| PVC | Tidak perlu | Jalur pemilahan di dalam negeri dan Uni Eropa | Perdebatan tentang Densitas dan Akhir Masa Pakai |
| PS | Tidak perlu | 21 CFR 177.1640; (EU) 10/2011 | Mudah rusak jika ada lipatan |
| PLA | Tidak perlu | (EU) 10/2011, serta klaim dapat dikomposkan | Panas, sekitar 55 °C atau lebih |
Aturan kontak dengan pangan bergantung pada bahan plastik, bukan bentuk baki. Di Eropa, Peraturan (EC) No. 1935/2004 dan Peraturan Komisi (EU) No. 10/2011 menetapkan ketentuan untuk bahan plastik yang bersentuhan dengan pangan. Di AS, bahan umum seperti PP dan PET diatur dalam bagian-bagian berbeda dari peraturan kontak pangan. Baki polipropilena yang telah disetujui tidak otomatis tetap memenuhi ketentuan jika bahannya diubah.
LITAI Machinery telah merancang lini produksi untuk PP, PS, HIPS, PET, PVC, dan bahan campuran pati jagung. Sistem pemanas, pendingin, dan pengeluaran produk harus bekerja bersama, sehingga semuanya dirancang sebagai satu lini produksi yang terpadu.
Jumlah pembelian
Luas pembentukan adalah angka pertama yang sering disalahartikan. Yang penting bukan ukuran pelat mesin, melainkan luas yang ditempati baki Anda, karena Anda membayar lembaran yang disediakan, bukan hanya bagian yang digunakan.
| Format | Tata letak kantong | Rongga pada pisau 750 × 480 | Area penggunaan | Resin per telur |
|---|---|---|---|---|
| Baki datar 30 telur | Kal. 50 mm 6 x 5 | 2 | 42% | 1,6 g |
| Baki datar 20 telur | Kal. 50 mm 5 × 4 | 6 | 83% | 1,6 g |
| Karton 12 telur | 2 × 6, dengan tutup | 4 | 67% | 3,2 gram |
| Karton 6 telur | 2 × 3, dengan tutup | 9 | 75% | 3,2 gram |
| Baki 30 telur puyuh | Kal. 30 mm 6 × 5 | 12 | 90% | 0,6 gram |
Jenis cetakan juga penting. Baki datar untuk 30 telur tidak cocok dengan meja penjepit yang bentuknya seperti ini. Ukurannya 300 × 250 mm, sehingga hanya menggunakan sebagian dari bidang selebar 750 mm. Sebagian besar lembaran harus dikembalikan ke mesin penggiling. Baki datar untuk 20 telur dapat disusun tiga buah, sehingga menggunakan sekitar tiga perlima bidang. Karton berengsel juga menggunakan lebih banyak plastik per telur karena tutupnya menambah luas bahan, tetapi tidak menampung telur. Setiap telur membutuhkan resin dua kali lebih banyak dibandingkan baki dengan jarak kantong yang sama.
Lebar lembaran juga penting, tetapi pembeli sering melupakannya. LITAI Machinery membuat cetakan dengan ukuran mulai dari 650 × 300 mm hingga 750 × 480 mm. Lebar lini mesin berkisar antara 510–770 mm. Dengan demikian, pembeli dapat menjalankan cetakan yang sangat sempit pada lembaran tipis tanpa membayar rol selebar penuh yang tidak digunakan oleh cetakan tersebut.
Spesifikasi mesin lainnya cukup sederhana. Baki telur biasanya dibuat dari lembaran dengan ketebalan 0,5–0,9 mm. Rangka dapat menangani lembaran hingga ketebalan 1,8 mm. Jika ketebalannya di bawah 0,5 mm, bagian atas kantong bisa terlalu tipis untuk lulus uji kerusakan. Kedalaman kantong umumnya 40–50 mm. Rangka LITAI Machinery memiliki kedalaman 125–180 mm, sehingga tersedia ruang untuk membuat produk yang lebih dalam di kemudian hari.
Waktu perpindahan juga penting dan sebaiknya tidak lebih dari 20 menit. Permintaan baki telur berubah sesuai musim, dan pembeli mungkin membutuhkan baki dengan ukuran berbeda. Kebutuhan panas lebih berguna untuk menghitung konsumsi energi daripada hanya melihat daya nominal pemanas yang terpasang. Lembaran berukuran 750 × 480 mm dengan ketebalan 0,7 mm berbobot sekitar 230 gram. Untuk memanaskannya dari 25 °C hingga 155 °C, dengan kapasitas panas jenis sekitar 1,9 kJ/kg·K, diperlukan energi sekitar 57 kJ. Pada 18 siklus per menit, mesin memerlukan panas bersih hampir 17 kW dengan memperhitungkan kehilangan panas dari pemanas.
Ada dua hal yang perlu diperiksa di lokasi. Pertama, tumpuk 20 baki dan ukur tinggi totalnya pada tiga titik. Perbedaan tinggi seharusnya hanya beberapa milimeter. Jika tumpukan makin tinggi setiap kali baki ditambahkan, tonjolan pemisah tidak menjaga jarak antar baki.
Selanjutnya, ambil baki dari bagian tengah tumpukan penuh dan hitung jumlah baki yang keluar. Uji baki yang dibuat dari bahan yang disimpan dalam kondisi terkendali. ISO 291 menetapkan kondisi standar untuk pengondisian dan pengujian plastik. Baki yang diuji di ruangan dingin dan kering mungkin berperilaku berbeda dari baki yang disiapkan untuk pengiriman.
Hal ini perlu diperiksa kembali sebelum mesin diterima. Pastikan mesin memenuhi standar ISO 12100. Dalam penilaian risiko, periksa apakah interlock oven dan alat potong memenuhi persyaratan keselamatan. Desain kelistrikan mesin juga harus memenuhi standar IEC dan ketentuan yang berlaku dalam Peraturan (EU) 2023/1230.
FAQ
Bisakah satu mesin membuat baki datar dan karton berengsel?
Mesin dapat membuat kedua jenis produk tersebut, tetapi masing-masing membutuhkan cetakan tersendiri. Karton berengsel memerlukan pisau dan lembaran polipropilena di dalam cetakan. Mesin juga membutuhkan penumpuk yang menghitung karton tertutup, bukan baki datar. Rencanakan penggunaan dua cetakan pada satu mesin.
Seberapa tebal sebaiknya baki telur?
Lembaran harus cukup tebal agar ujung kantong tidak rusak saat dipangkas, tetapi juga cukup tipis agar plastik tidak terbuang percuma. Mulailah dengan lembaran setebal 0,7 mm. Belah kantong dan ukur bagian yang paling tipis. Ketebalan baki hanya boleh dikurangi setelah baki lulus uji ketahanan terhadap kerusakan.
Berapa banyak telur yang dapat diproses mesin ini per jam?
Produksi dihitung berdasarkan jumlah rongga, jumlah telur per rongga, dan siklus produksi aktual, bukan berdasarkan kecepatan siklus nominal. Dengan 18 siklus aktif dan kapasitas 60 telur per siklus per menit, hasilnya sekitar 1.080 telur per menit atau 64.800 telur per jam. Rangka berukuran 750 × 480 mm hanya dapat mencapai hasil ini jika cetakan menggunakan seluruh area yang tersedia.
Dan yang paling penting
Mesin baki telur plastik menggunakan pemanas, cetakan, pendingin, dan alat pengepres. Namun, desain cetakan memiliki pengaruh terbesar terhadap produksi. Jarak antarkantong, bentuk dudukan, tinggi penyangga, dan bentuk lubang harus ditentukan sebelum mesin dipesan.
Pilih baki yang mudah dipisahkan dan ditumpuk. Kemudian pilih mesin yang sesuai dengan baki tersebut. LITAI Machinery menyediakan pilihan tata letak cetakan, kedalaman pembentukan, dan ketebalan lembaran untuk produksi gelas, baki, dan karton. Mesin ini dapat mengolah PP, PS, PET, PVC, dan PLA. Informasi selengkapnya tersedia di litaimachinery.com.
Sumber informasi
- ISO 527-3 – Sifat tarik film dan lembaran tipis
- ISO 306 – Suhu pelunakan Vicat untuk termoplastik
- ISO 1183-1 – Densitas plastik padat, metode pencelupan
- ISO 291 – Atmosfer standar untuk pengondisian spesimen plastik
- ISO 12100 – Penilaian risiko mekanis dan pengurangan risiko
- IEC 60204-1 – Peralatan listrik untuk mesin industri
- Peraturan (EU) No. 2023/1230 – Keselamatan mesin
- Peraturan (EC) No. 1935/2004 – Bahan dan benda yang bersentuhan dengan pangan
- Peraturan Komisi Eropa (EC) No. 10/2011 – Bahan plastik yang bersentuhan dengan pangan
- 21 CFR 177.1520, 177.1630, 177.1640 – Polimer olefin, PET, dan stirena untuk kontak dengan pangan
- Peraturan Komisi Eropa (EC) No. 589/2008 – Standar pemasaran telur
- 21 CFR 118 – Produksi, penyimpanan, dan pengangkutan telur bercangkang
- ASTM D642 – Kekuatan tekan wadah pengiriman
- ASTM D4169 – Wadah pengiriman dan uji kinerja sistem