

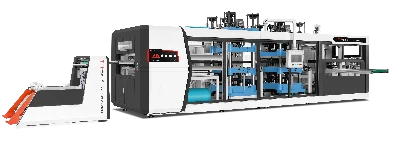
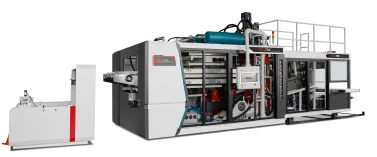
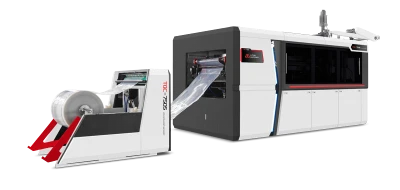
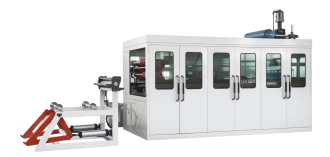
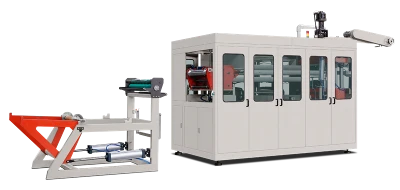
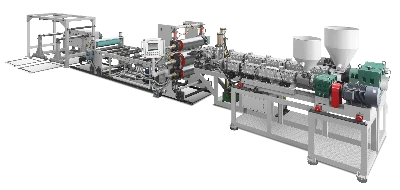
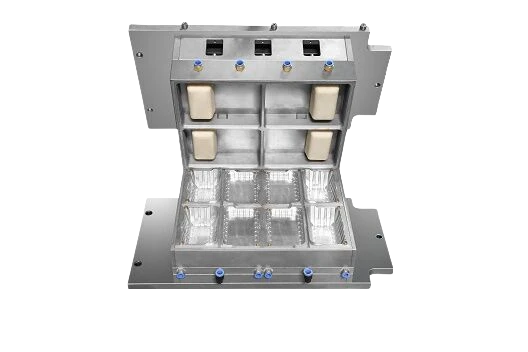
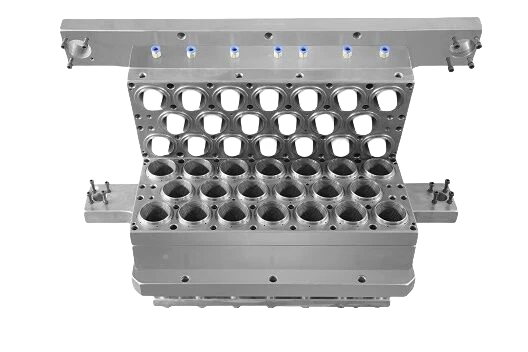
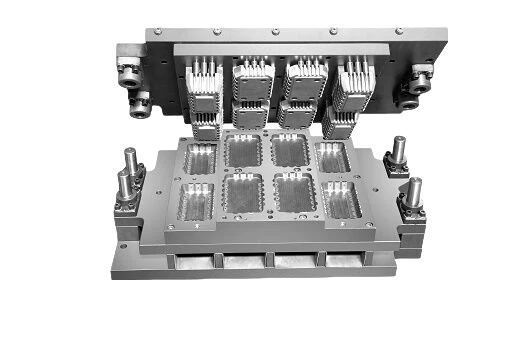
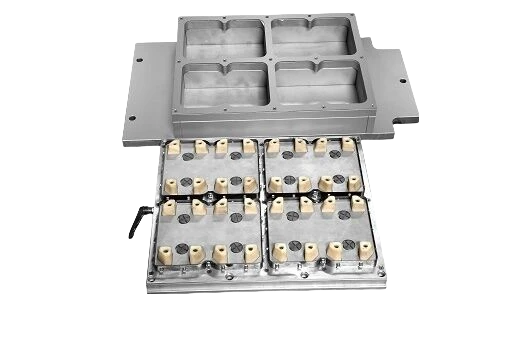
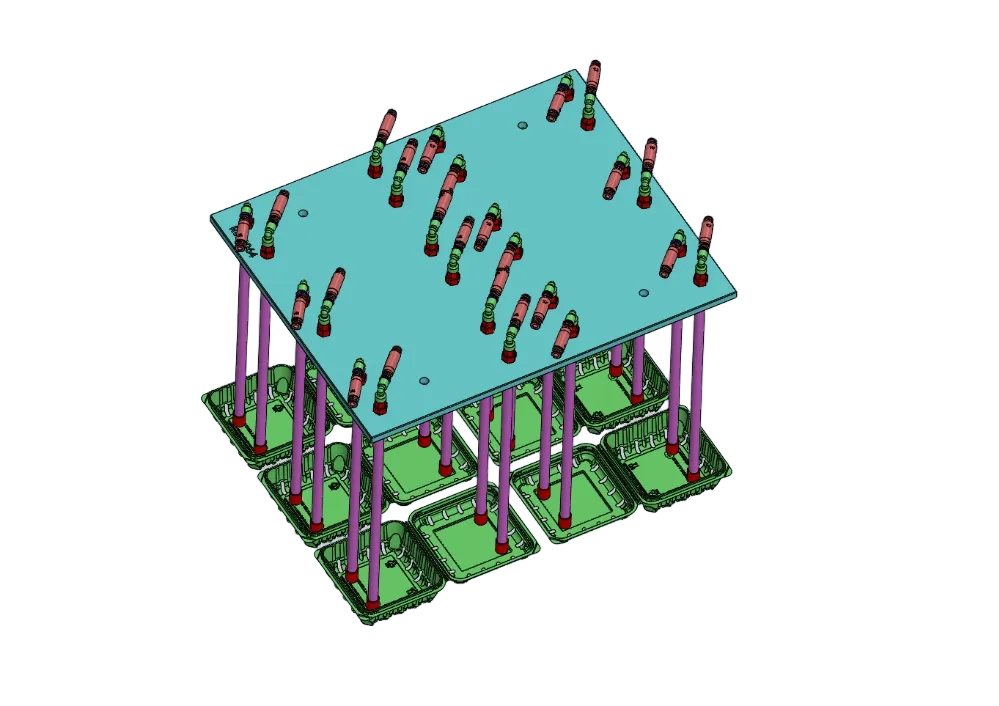

A Mesin Thermoforming PET Mesin tidak menentukan ketebalan lembaran; mesin menggunakan ketebalan yang Anda pilih. Pilih ketebalan lembaran berdasarkan ketebalan dinding minimum produk jadi, rasio peregangan luas cetakan, dan kehilangan ketebalan yang dapat diterima. Model gelas 90 mm ini menggunakan jarak antarkavitas 80 mm dan memiliki rasio peregangan luas sekitar 3,3. Artinya, lembaran 0,6 mm dapat membentuk dinding setebal 0,18 mm. Banyak perdebatan tentang ketebalan lembaran sebenarnya berkaitan dengan rasio peregangan, bentuk cetakan, kedalaman tarik, dan desain plug, bukan hanya sifat resin.
Ketebalan yang Anda Beli Bukan Ketebalan Dinding Produk
Mesin thermoforming PET membentuk lembaran menjadi komponen, dinding, dan bagian akhir produk. Massa jenis material tetap sama dan tidak ada material yang ditambahkan. Ketebalan dinding ditentukan oleh bentuk produk sebelum pemanasan dimulai. Rasio peregangan luas mengacu pada luas permukaan produk jadi dibagi luas lembaran awal.
Ambil contoh sebuah gelas dengan diameter bibir 78 mm, diameter dasar 55 mm, dan tinggi 90 mm. Gelas dicetak dengan jarak antarkavitas 80 mm. Panjang sisi miringnya 90,7 mm. Luas dindingnya 18.955 mm² dan luas dasarnya 2.376 mm². Total luas permukaannya 21.331 mm², sedangkan luas lembarannya 6.400 mm². Rasio peregangan luasnya 3,3. Karena itu, ketebalan dinding rata-rata dari lembaran 0,6 mm sekitar 0,18 mm. Jika memperhitungkan bagian lembaran tipis di antara kavitas, ketebalan dinding bisa mendekati 0,16 mm. Massa jenis hanya penting jika Anda perlu menghitung berat, bukan ketebalan. ISO 1183-1 digunakan untuk mengukur massa jenis. Itulah sebabnya lembaran dibeli berdasarkan berat dan spesifikasinya dinyatakan berdasarkan ketebalan.
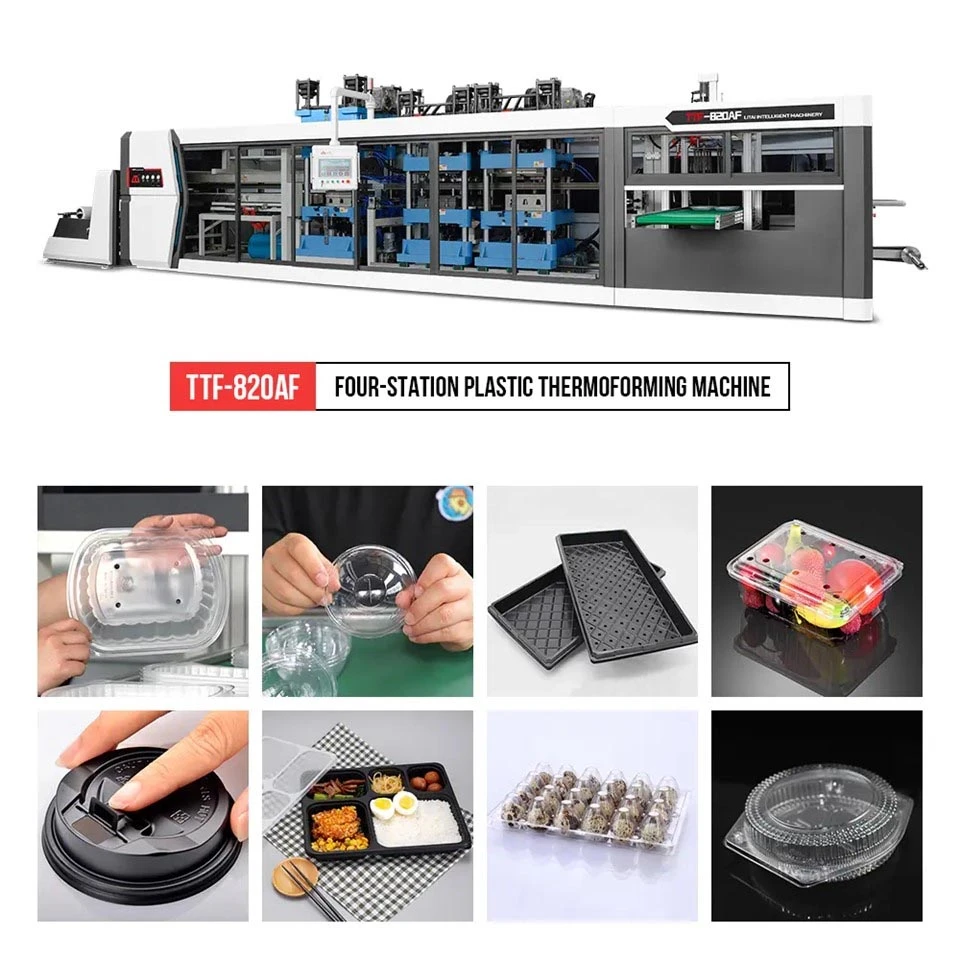
LITAI Machinery membuat mesin thermoforming untuk ketebalan 0,2–2,0 mm. Pilihannya mencakup mesin press hidraulis berukuran 650 × 300 mm dan mesin servo berukuran 750 × 480 mm. Mesin ini dapat mengendalikan dimensi bibir hingga ±0,2 mm. Toleransi ini bergantung pada cetakan, bukan lembaran.
Perhatikan Bagian Dinding yang Paling Lemah
Gelas tidak ditolak karena ketebalan dinding rata-ratanya tipis, tetapi karena ada bagian yang sedikit lebih tipis daripada bagian lainnya. Lokasi ini mudah diperkirakan. Pada gelas yang dalam, biasanya bagian dasarnya, tempat lembaran paling lama bersentuhan dengan plug dan mengalami peregangan terbesar. Pada gelas dangkal, bagian yang bermasalah mungkin bibirnya; bentuknya hanya sedikit berubah, tetapi materialnya lebih sedikit untuk menahan kerusakan saat pelepasan dari cetakan. Pada baki persegi panjang, biasanya bagian radius sudutnya.
Prosesnya sederhana: identifikasi cacat, potong sampel yang telah dibentuk, ukur ketebalan dinding, lalu pilih ketebalan lembaran. Pemotongan diperlukan. Jig mengukur bibir dan jarang menunjukkan kegagalan lokal.
Distribusi ketebalan dinding bergantung pada perkakas. Pembentukan vakum tanpa bantuan plug biasanya menghasilkan rasio ketebalan bibir terhadap dasar sekitar 3:1. Bantuan plug dan pembentukan bertekanan dapat mengurangi rasio ini hingga kurang dari 2:1. Cara ini mungkin lebih efektif daripada menambah ketebalan lembaran 0,1 mm karena material diarahkan ke bagian dengan tegangan terbesar, alih-alih menebalkan seluruh bagian.
Lebar lembaran juga harus sesuai dengan die. TJP-900E dari LITAI Machinery menggunakan web selebar 900 mm dan dapat memproses hingga 400 kg/jam. Gunakan cetakan selebar 750 mm agar tersedia sisa 75 mm di setiap sisi untuk didaur ulang. Lebar web dan tata letak kavitas harus direncanakan bersama.

Pola kegagalan berbeda-beda
| Mode kegagalan | Perbesar Berdasarkan Skala | Apa lagi yang berubah | Ketika Ketebalan Bukan Solusi yang Tepat |
|---|---|---|---|
| Tumpukan melendut di bawah beban palet | kira-kira t² | tirus, rusuk, pelebaran bibir | Tonjolan tumpuk menentukan tinggi tumpukan |
| Kekakuan panel dinding samping | t3 | Campuran | cetakan tidak dapat dipotong lebih dalam |
| Bibir retak saat pengeluaran dari cetakan | Hampir linear, lalu rapuh | Radius bibir, suhu perkakas | Tepi mengkristal |
| Jatuh dan benturan | Ketebalan dan IV saling memengaruhi | IV. radius dasar | Resin lembap |
| Gaya dorong dasar | Ketebalan lokal pada tiang | bentuk plug, radius dasar | Rasio tarik di atas 1,5 |
Angka-angka ini menunjukkan mengapa memakai lembaran yang lebih tebal tidak selalu menjadi pilihan terbaik. Kekakuan panel dipengaruhi oleh ketebalan pangkat tiga. Penurunan ketebalan dari 0,6 mm menjadi 0,5 mm mengurangi kekakuan sekitar 42%. Peningkatan dari 0,6 mm menjadi 0,7 mm meningkatkan kekakuan sekitar 59%. Ketahanan terhadap tekuk saat ditumpuk lebih dipengaruhi oleh ketebalan pangkat dua, sehingga pengurangan yang sama menurunkannya sekitar 31%. Keretakan bibir cenderung berubah secara lebih linear, tetapi mekanisme kegagalan dapat mengubah hubungan tersebut. Di bawah ketebalan tertentu, bibir tidak lagi robek perlahan dan mulai retak akibat cacat permukaan yang kecil.
Pertanyaan pertama bukanlah seberapa tebal lembaran yang dibutuhkan, melainkan masalah apa yang harus diatasi. Tumpukan baki yang melengkung menunjukkan masalah kekakuan, sehingga mengubah ketebalan lembaran dapat membantu. Karena resin juga dapat memengaruhi hasil, bibir gelas yang retak saat pengisian mungkin tidak banyak terbantu dengan lembaran yang lebih tebal. Data tarik dari ISO 527-3 dapat menjadi panduan, tetapi tidak memberikan jawaban lengkap. Pengujian tersebut menggunakan sampel datar yang belum melalui proses pembentukan.
Panjang Oven, Bukan Pengaturan Suhu
Mesin thermoforming PET memiliki batas waktu pemanasan yang tetap. Waktu pemanasan adalah panjang oven dibagi dengan kecepatan gerak lembaran. Untuk oven sepanjang 2,4 m dengan indeks 320 mm per langkah, lembaran melewati 7,5 bagian. Pada 20 siklus per menit, lembaran berada di bawah pemanas selama 22 detik. Jika ketebalan lembaran meningkat menjadi 0,8 mm dan suhu oven tetap sama, inti lembaran memerlukan waktu lebih dari sepertiga lebih lama untuk memanas. Dalam rentang ini, waktu pemanasan hampir sebanding dengan ketebalan lembaran. Di atas 1,5 mm, panas merambat lebih lambat melalui lembaran sehingga waktu pemanasan meningkat lebih cepat.
Menaikkan suhu tidak akan menyelesaikan masalah. Rentang suhu PET amorf sangat sempit—sekitar 30 K dari kondisi cukup lunak hingga mulai mengkristal. Saat inti mengejar kenaikan suhu, hanya ada sedikit ruang untuk memanaskan permukaan lebih lanjut. Jika pemanas disetel terlalu tinggi sementara bagian tengah belum siap, permukaan akan memutih.
Angka produksi menunjukkan dampak biayanya. Cetakan 36 kavitas yang beroperasi pada 20 siklus per menit menghasilkan 43.200 gelas per jam dari lembaran 0,6 mm. Dengan lembaran 0,8 mm, produksi turun menjadi sekitar 32.400 gelas per jam. Penggunaan resin per gelas bertambah sepertiga dan hasil produksi turun 25%. Mesin, cetakan, dan operator tetap sama.
Ketebalan Tidak Dapat Memperbaiki Resin
Dua penyebab umum kegagalan produk adalah lembaran yang lembap dan rantai polimer yang pendek. Keduanya mungkin tampak seperti masalah ketebalan, tetapi bukan disebabkan oleh ketebalan lembaran.
Viskositas intrinsik lembaran PET untuk thermoforming umumnya 0,70–0,80 dL/g. Nilainya dapat diukur menggunakan metode bilangan viskositas dalam ISO 1628-5 atau metode viskositas intrinsik dalam ASTM D4603. Setiap proses ekstrusi memperpendek rantai polimer. Penambahan 30% material daur ulang internal biasanya menurunkan viskositas intrinsik campuran sekitar 0,01–0,02 dL/g. Penurunan ini biasanya masih dapat diterima. Resin juga dapat dikeringkan hingga kadar air 50–200 ppm. Namun, 400 ppm terlalu tinggi. Pada suhu leleh, air memutus ikatan ester dalam PET. Viskositas intrinsik yang turun dari 0,78 dL/g menjadi 0,70 dL/g dapat menjadi pembeda antara gelas yang lolos uji jatuh dan gelas dengan bibir retak saat pengisian.
Itulah masalahnya. Pengolah menggunakan resin lembap dan mengalami keretakan pada bibir gelas. Ketebalan lembaran lalu dinaikkan dari 0,6 mm menjadi 0,7 mm, dan keretakan berhenti. Pengolah pun mengira lembarannya terlalu tipis. Biaya resin naik 17%, sementara pengering masih bermasalah. Uji kalorimetri menurut ISO 11357-3 mengukur kristalinitas, sedangkan ISO 306 mengukur perilaku pelunakan. Pengujian ini membantu menjelaskan perilaku material, tetapi hanya uji viskositas yang dapat menunjukkan apakah rantai polimer telah memendek.
Kepatuhan untuk kontak dengan makanan juga bergantung pada resin. Persyaratan terkait bahan yang digunakan tercantum dalam Regulation (EC) 1935/2004, Commission Regulation (EU) 10/2011, dan Regulation (21) CFR 177.1630. Menambah ketebalan lembaran tidak mengubah status kepatuhan resin.
Baca Sertifikatnya, Bukan Hanya Ketebalan Nominal
Tidak ada mesin thermoforming PET yang dapat mengatasi masalah sertifikat material—seseorang tetap harus memeriksanya. Lembaran dijual dengan ketebalan nominal dan toleransi, biasanya ±5%. Ketebalan minimum adalah nilai terpenting bagi produk. Sebagai contoh, lembaran 0,6 mm dengan toleransi ±0,03 mm dapat setipis 0,57 mm. Bagian tipis ini dapat muncul pada kavitas mana pun.
Variasi ketebalan lembaran juga penting. Bagian tengah web selebar 750 mm mungkin 2–4% lebih tebal daripada tepinya. Pada cetakan 24 kavitas, gelas yang keluar dari bagian tengah mungkin lebih berat daripada gelas yang keluar dari dekat tepi. Lini pengemasan mungkin mendeteksi hal ini sebelum tim kendali mutu. Ini merupakan masalah pada lembaran, dan mengganti cetakan tidak akan menyelesaikannya. LITAI Machinery menggunakan meja pemindai untuk memeriksa ketebalan lembaran yang masuk, karena satu kali pengukuran tidak menunjukkan profil ketebalan seluruh web.
Tanyakan bagaimana pemasok mengukur ketebalan, bukan hanya berapa nilai yang tercantum dalam laporan. Dalam pemindaian mekanis menurut ISO 4593, titik pengukuran ditetapkan sepanjang lebar lembaran sehingga tersedia dasar perbandingan yang jelas. ASTM D6988 mencakup praktik pengukuran ketebalan, sedangkan ISO 291 menetapkan persyaratan pengujian plastik. Metode-metode ini membantu laboratorium menguji lembaran yang sama dalam kondisi yang konsisten. Sertifikat material juga harus mencantumkan jumlah gel dan viskositas intrinsik setiap lot.
Ketika Lembaran Lebih Tebal Justru Memperburuk Keadaan
Penggunaan lembaran yang lebih tebal tidak selalu membuat produk thermoforming PET lebih kuat. Ada tiga alasan utama.
Pertama, pada waktu pemanasan yang sama, perbedaan suhu antara permukaan lembaran yang lebih tebal dan intinya lebih besar. Saat inti 20–25 K lebih dingin, permukaan inti mungkin belum mencapai suhu pembentukan. Lembaran pun seolah-olah dipanaskan dengan suhu oven yang terlalu rendah. Detail bibir menjadi kurang jelas, lebih banyak tegangan tertinggal pada produk, dan produk memantul kembali setelah punch dilepaskan.
Kedua, plug untuk lembaran 0,6 mm tidak dapat digunakan begitu saja pada lembaran 0,9 mm. Lebih sedikit material yang bergerak turun ke dinding samping dan lebih banyak material tertarik ke dasar. Produk jadi memang lebih berat, tetapi dasarnya lebih tipis. Ini berlawanan dengan yang diharapkan.
Ketiga, desain cetakan pemotong harus disesuaikan dengan ketebalan lembaran tertentu. Celah antara punch dan die diatur agar sesuai dengan lembaran. Jika lembaran 0,9 mm digunakan pada cetakan yang dirancang untuk lembaran 0,6 mm, cetakan mungkin merobek tepinya alih-alih memotong dengan rapi. Sobekan dapat bermula pada tepi penyegel gelas.
LITAI Machinery merancang perkakas pemotong agar sesuai dengan ketebalan lembaran yang tercantum pada gambar teknik yang telah disetujui. Perlindungan mesin di lokasi yang sama didasarkan pada penilaian risiko, bukan hanya ketebalan lembaran. Standar yang relevan mencakup ISO 12100 dan IEC 60204-1, serta persyaratan yang berlaku dalam Regulation (EU) 2023/1230.
FAQ
Berapa ketebalan yang biasanya digunakan untuk gelas PET?
Gunakan lembaran 0,35–0,6 mm untuk gelas minuman dingin. Gelas kaku dan premium menggunakan 0,6–1,0 mm, sedangkan baki berat menggunakan 0,8–1,5 mm. LITAI Machinery membuat mesin thermoforming untuk ketebalan 0,2–2,0 mm. Namun, pilihan ketebalan untuk gelas lebih terbatas. Di bawah sekitar 0,35 mm, bibir gelas mungkin tidak cukup kuat menahan kerusakan saat gelas bertumpuk dilepaskan, bergantung pada desain dan rasio pembentukan gelas.
Dapatkah mesin beroperasi pada rentang ketebalan yang lebar?
Tidak. Rangka dapat menopang seluruh rentang tersebut, tetapi panjang oven, plug, dan cetakan pemotong juga harus sesuai dengan lembaran. Lini produksi yang dirancang untuk gelas 0,4 mm memerlukan pengaturan pemanasan dan celah punch yang berbeda dari lini untuk baki 1,2 mm. Tetapkan ketebalan lembaran dalam spesifikasi sebelum memesan perkakas.
Dapatkah produk yang sudah ada menggunakan lembaran dengan ketebalan berbeda tanpa mengganti die?
Hal ini mungkin dilakukan, tetapi hanya jika bagian dinding tertipis menjadi terlalu lemah. Pengurangan ketebalan 17% mengurangi kekakuan panel sekitar 42%. Gelas yang sebelumnya kaku dapat melengkung di bawah tekanan tumpukan baki. Ukur ketebalan dinding sebelum dan sesudah penggantian sampel, lalu periksa tepinya untuk mengetahui tanda-tanda kristalisasi.
Dan yang terpenting
Ketebalan lembaran bergantung pada ketebalan dinding yang dibutuhkan, rasio peregangan luas, dan kehilangan material dalam batas toleransi yang diizinkan. Hitung nilai-nilai tersebut terlebih dahulu, lalu pilih ketebalan lembaran. Jika perhitungannya keliru, pengaturan mesin lainnya tidak akan sepenuhnya mengatasi masalah. Dimensi bibir dapat dikendalikan hingga ±0,2 mm dan suhu pemanas hingga ±1 °C, tetapi mesin tidak dapat menambahkan material selain lembaran. Gambar teknik, tabel ketebalan, dan perkakas untuk gelas, baki, serta wadah PET dan RPET tersedia di litaimachinery.com.
Sumber informasi
ISO 4593: 2019 - Pengukuran ketebalan film secara mekanis
ASTM D6988 - Ketebalan spesimen uji film plastik
ISO 1183-1 - massa jenis plastik padat, metode pencelupan
ISO 527-3 - sifat tarik film dan lembaran
ISO 11357-3 suhu dan entalpi pelelehan serta kristalisasi
Viskositas PET dalam pelarut ISO 1628-5
ASTM D4603 - Penentuan viskositas intrinsik PET menggunakan viskometer kapiler kaca
ISO 306 - Suhu pelunakan Vicat
ISO 291 - Atmosfer standar untuk pengondisian spesimen plastik
ISO 12100 — Penilaian dan pengurangan risiko mesin
IEC 60204-1 — Peralatan elektromekanis; Regulation (EU) No. 2023/1230
Regulation (EC) No. 1935/2004 dan Commission Regulation (EU) No. 10/2011 — bahan kontak pangan
FDA · US FDA 21 CFR 177.1630 - Polimer PET untuk kontak dengan pangan