
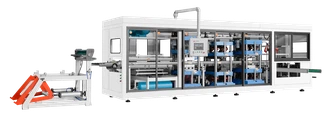
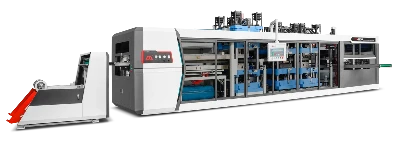

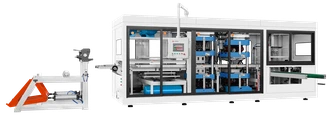
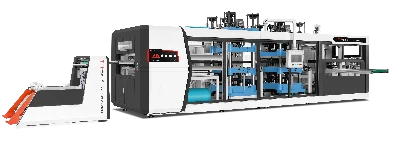
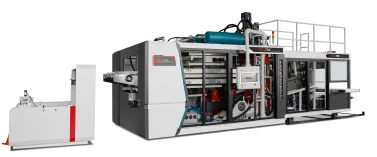
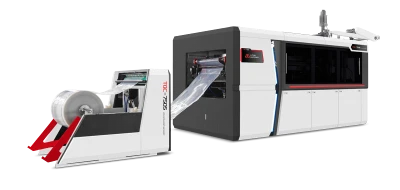
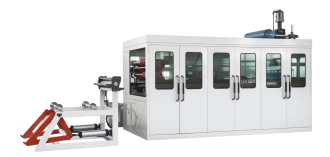
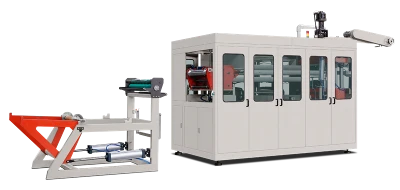
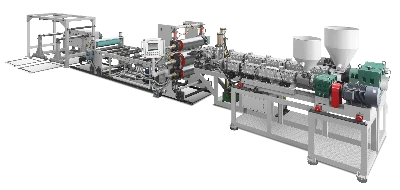
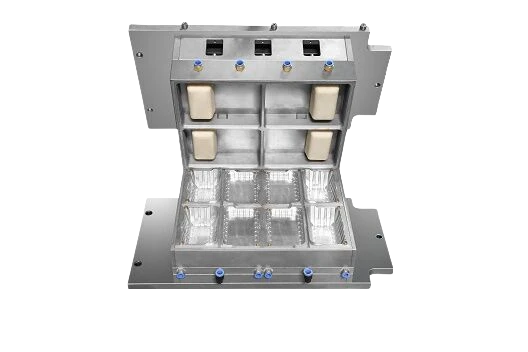
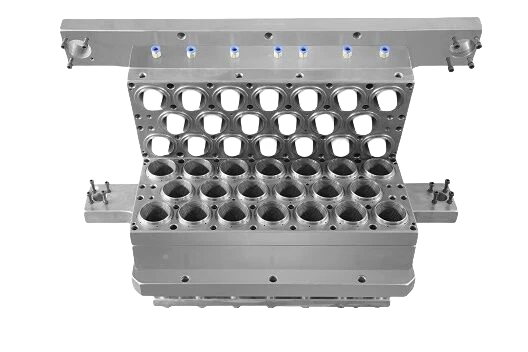
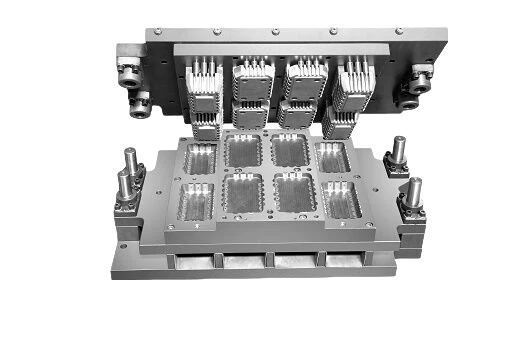
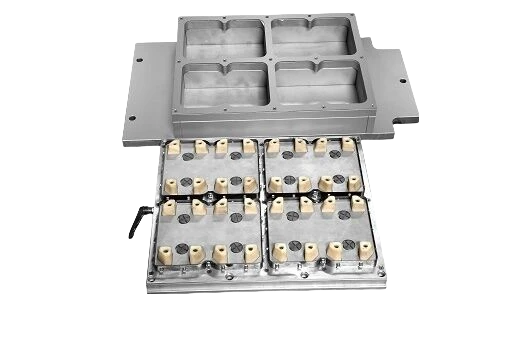

Mesin pembuat cangkir poliester memanaskan PET amorf hingga rentang suhu sempit di atas titik transisi kacanya. Lembaran tipis kemudian dibentuk pada cetakan bersuhu terkontrol, dan cangkir dipotong dalam siklus yang sama. Begitulah cara kerja sebagian besar lini thermoforming. Perbedaan utama PET dengan PP dan PS adalah PET harus dipanaskan pada waktu yang tepat. Jika dipanaskan terlalu lama, PET mulai mengkristal. Setelah lembaran mengkristal terlalu banyak, material akan sulit atau bahkan tidak mungkin dibentuk dengan baik. Mesin harus mengontrol waktu dan suhu pemanasan, menggunakan cetakan dingin untuk cangkir bening atau cetakan panas untuk cangkir kristalin, serta memproses lembaran yang benar-benar kering.
Perubahan saat menggunakan resin PET
Setiap jenis resin memiliki batasan yang berbeda pada mesin thermoforming. Polipropilena (PP) dan polistirena (PS) melunak dan dapat dibentuk saat dipanaskan. Jika mesin memanas dengan lambat atau cepat, atau tetap panas saat operator mengatasi penyumbatan, proses pencetakan biasanya masih dapat dilanjutkan tanpa masalah besar. PET amorf berbeda. Material ini keluar dari jalur ekstrusi dalam keadaan dingin dan seperti kaca, dengan densitas sekitar 1,335 g/cm³. Kondisi ini tidak stabil dalam jangka panjang. Menurut ISO 1183-1, PET kristalin penuh memiliki densitas tinggi, sekitar 1,455 g/cm³. Karena PET yang mengkristal lebih sulit dibentuk, material harus dibentuk sebelum mengalami kristalisasi berlebihan.
LITAI Machinery menggunakan cetakan miring, servo, dan rangka hidraulis dasar yang sama seperti untuk plastik lainnya. Perbedaan utamanya terletak pada pengaturan proses. Mesin pembuat cangkir PET harus mengontrol suhu dan mengeringkan lembaran dengan benar. Kinerjanya tidak hanya bergantung pada ukuran pencetakan, tetapi juga pada cara mesin mengontrol panas dan menjaga agar lembaran PET tetap kering.
Pemanasan: batas waktu proses
Perbedaan antara cangkir PET transparan dan cangkir PET putih bergantung pada rentang suhu yang sangat sempit.
PET amorf melunak pada suhu 75–80 °C dan meleleh pada suhu 250–260 °C. Pada suhu sekitar 140 °C, PET dapat mulai mengkristal tanpa cetakan karena rantai polimer dapat bergerak dan membentuk struktur yang teratur. Perilaku ini dapat diukur dengan kalorimetri pemindaian diferensial sesuai ISO 11357-3 dan ASTM D3418. Lembaran harus dipanaskan dengan hati-hati hingga suhu permukaan sekitar 110–140 °C. Cangkir polipropilena biasanya dibentuk pada suhu lembaran yang lebih tinggi, sekitar 150–165 °C.
Hal ini mengubah cara kerja pemanas. Zona pemanasan memerlukan pengaturan yang lebih rendah, sedangkan pemanas atas dan bawah membutuhkan kontrol yang lebih presisi. Jarak antara pemanas terakhir dan stasiun pencetakan juga harus pendek. Setelah PET mencapai suhu yang tepat, waktu sebelum kristalisasi dimulai sangat terbatas. PP yang terlalu panas dapat melendut, dan masalah ini dapat diatasi dengan menyesuaikan proses. PET yang terlalu panas dapat mengkristal, dan kondisi tersebut tidak dapat dipulihkan selama proses pembentukan biasa.
Dua Pilihan: Cangkir Transparan dan Cangkir Kristalin
Proses pembuatan PET bening menggunakan lembaran amorf dan cetakan pendingin, biasanya pada suhu 15–25 °C. Cangkir mendingin dengan cepat sehingga mempertahankan struktur bening seperti kaca. Hasilnya adalah cangkir transparan yang mirip dengan cangkir polistirena yang digantikannya. Namun, ketahanan panasnya dibatasi oleh suhu transisi kaca, sehingga cangkir ini cocok untuk minuman dingin dan bersuhu ruang, bukan untuk diisi ulang dengan minuman panas.
Cangkir PET kristalin dibuat menggunakan cetakan panas, biasanya pada suhu 140–170 °C. Cangkir dibiarkan cukup lama di dalam cetakan agar material mengkristal. Proses ini membuat cangkir menjadi buram dan putih serta lebih tahan panas. ISO 306 mengukur perilaku pelunakan untuk membantu menilai kinerja PET saat terkena panas; tampilan saja tidak menunjukkan ketahanan panas.
Saat memesan Mesin Pembuat Cangkir PET Untuk cangkir bening, sistem memerlukan pendingin cetakan dan waktu siklus beberapa detik. Untuk cangkir kristalin, mesin memerlukan cetakan yang dipanaskan dengan minyak panas dan waktu siklus lebih lama, biasanya beberapa puluh detik. Peralihan dari satu proses ke proses lainnya memerlukan perubahan pada sistem pemanas, desain cetakan, dan sistem pengeluaran cangkir. LITAI Machinery menawarkan dua konfigurasi pada rangka pembentuk dasar yang sama.
| Bening, amorf | Kristalisasi | |
|---|---|---|
| Suhu cetakan | 15–25 °C, didinginkan | 140–170 °C, dipanaskan |
| Tampilan | Transparan seperti kaca | putih buram |
| Suhu kerja | Pengisian dingin dan suhu ruang | Zona pemanasan |
| Waktu siklus | Detik | Puluhan detik |
Pengeringan dan panjang rantai: pengaruh lembaran
Air dapat menguraikan PET pada suhu peleburan yang sangat tinggi. Karena itulah resin PET dikeringkan selama 4–6 jam pada suhu 160–170 °C sebelum diekstrusi. Pengering harus menjaga titik embun mendekati −40 °C dan menurunkan kadar kelembapan menjadi sekitar 0,005–0,02% atau 50–200 ppm. Kelembapan harus diukur, bukan dinilai dengan sentuhan.
Bahkan sedikit air dapat merusak rantai polimer. Pada kadar kelembapan 100 ppm, satu kilogram PET mengandung sekitar 5,6 mmol air. Jika setiap molekul air memutus satu ikatan ester, satu kali proses peleburan dapat mengurangi jumlah rantai polimer sekitar sepersepuluh pada resin lembaran dengan viskositas intrinsik 0,80 dL/g dan berat molekul rata-rata 20.000 g/mol. Viskositas intrinsik dapat turun sekitar 0,05 dL/g. Hal ini dapat membuat cangkir rapuh dan menyebabkan bibirnya retak.
Garis-garis keperakan dan gelembung kecil pada dinding cangkir merupakan tanda umum kerusakan akibat kelembapan. Pembeli biasanya pertama kali menyadarinya karena tanda-tanda tersebut mudah dilihat dan difoto. LITAI Machinery menganggap pengeringan resin dan penanganan lembaran sebagai bagian dari spesifikasi lini pencetakan. Jika terpapar udara di antara pengering dan oven pencetakan, PET akan menyerap kelembapan kembali. Jika kualitas lembaran yang masuk tidak diketahui dengan pasti, periksa viskositas intrinsiknya menggunakan viskometri kapiler sesuai ISO 1628-5 atau ASTM D4603.
Membuat dan memperbaiki cangkir yang retak
Lembaran PET harus dipanaskan hingga di atas suhu transisi kaca sebelum diregangkan. Jika suhunya terlalu rendah, material dapat mengalami deformasi plastis alih-alih meregang secara merata, sehingga area yang diregangkan akan memutih. Cacat ini disebut pemutihan tegangan. Lembaran juga tidak boleh terlalu panas karena PET mengeras saat diregangkan. Pengerasan regangan ini membantu membentuk cangkir yang dalam tanpa merobek bagian dasarnya. Hal ini juga berarti material cepat mengeras selama proses pencetakan. Saat lembaran melunak, plug harus bergerak cepat pada awalnya lalu melambat menjelang akhir. Vakum saja sering kali tidak cukup untuk membentuk cangkir minum yang meruncing, sehingga tekanan plug 4–8 bar kerap digunakan untuk membantu pembentukan.
Pemangkasan juga dapat memengaruhi kualitas cangkir. Bibir cangkir dipotong menggunakan perkakas pembentuk, yang membantu menjaga dimensinya dalam toleransi ±0,2 mm pada mesin yang disetel dengan baik. Bibir cangkir juga sering menjadi titik cacat karena tipis, sangat terorientasi, dan lebih mudah mengkristal saat bersentuhan dengan perkakas yang hangat. Garis samar pada bibir cangkir menandakan kristalisasi parsial. Area tersebut terasa lebih keras dan kemungkinan akan retak lebih cepat daripada dinding bening di sebelahnya.
Pemotongan bibir cangkir di dalam cetakan juga meningkatkan keselamatan dan menjauhkan tangan dari pisau terbuka. Desain mekanis harus memenuhi standar keselamatan yang relevan, termasuk ISO 12100 dan ISO 13849-1. Sistem kelistrikan harus mematuhi IEC 60204-1 dan peraturan mesin yang berlaku, termasuk Regulation (EU) No. 2023/1230.
| Yang terlihat | Kemungkinan penyebab |
|---|---|
| dinding atau tepi berwarna putih susu | Di Bawah Suhu Transisi: Contoh Visual |
| Garis keperakan, busa halus | Lembarannya lembap, bukan cacat. |
| Muncul area buram, lalu bagian tepinya terbelah | Kristalisasi pada bagian tepi |
| Dinding samping penuh, dasar setipis kertas | Bantuan plug kurang |
Kapasitas produksi: perkakas sama, angka berbeda
Meskipun mesin pembuat cangkir PET dan lini produksi polipropilena beroperasi pada kecepatan yang serupa, angka produksinya berbeda. Perbedaannya terletak pada kebutuhan pemanasan dan kondisi pencetakan.
Ambil contoh lembaran PET setebal 0,5 mm dengan densitas 1,335 g/cm³. Lembaran berukuran 730 × 320 mm memiliki berat sekitar 156 gram. Jika dipanaskan dari 25 °C hingga 130 °C, lembaran memerlukan sekitar 28 kJ, dengan kapasitas panas spesifik 1,7 kJ/kg·K. Pada 15 siklus per menit, kebutuhan panas pencetakan sekitar 7 kW.
Untuk polipropilena, lembaran 140 g dipanaskan dari 25 ºC hingga 155 ºC. Dengan kapasitas panas spesifik 1,9 kJ/kg·K, lembaran memerlukan sekitar 35 kJ per siklus. Pada kecepatan 20 siklus per menit, kebutuhan panasnya hampir 11 kW. Artinya, oven PET memerlukan lebih sedikit panas untuk proses pembentukan.
Perbedaan utamanya adalah kapasitas produksi. Cetakan 36 rongga dapat menghasilkan 540 cangkir per menit, atau sekitar 32.400 cangkir per jam. Dengan 20 siklus per menit, cetakan yang sama dapat menghasilkan 720 cangkir per menit, atau sekitar 43.200 cangkir per jam.
Sistem pengeringan juga menggunakan energi. Pada suhu 160–170 °C, pengeringan sekitar 140 kg lembaran PET per jam meningkatkan kebutuhan panas sekitar 10 kW, belum termasuk energi untuk regenerasi desikan. Karena itu, LITAI Machinery mendasarkan persyaratan praktis untuk lini produksi PET pada pengering dan mesin pencetak.
Apa yang tidak dapat dilakukan PET?
PET memiliki keunggulan karena banyak dikumpulkan dan didaur ulang. Cangkir PET juga dapat memenuhi standar desain untuk daur ulang. Namun, cangkir PET amorf mulai melunak pada suhu sekitar 70–80 °C sehingga tidak cocok untuk pengisian panas, pemrosesan retort, atau pencucian piring komersial. PET juga rentan terhadap penyok dan dapat rusak oleh zat alkali kuat, sehingga tidak cocok untuk sejumlah penggunaan dengan tingkat pH yang lebih tinggi.
PET tidak dapat terurai secara hayati dan tidak memenuhi persyaratan penguraian dalam EN 13432 atau ASTM D6400. Mulai September 2026, Directive 2024/825 menggolongkan klaim lingkungan yang tidak terbukti sebagai praktik bisnis yang tidak adil.
Aturan kontak pangan juga berlaku untuk cangkir PET. Di Amerika Serikat, 21 CFR 177.1630 mengatur polietilena tereftalat. Di Eropa, persyaratan bahan yang bersentuhan dengan pangan diatur dalam Regulation (EC) No. 1935/2004 dan Commission Regulation (EU) No. 10/2011. PET daur ulang harus berasal dari proses daur ulang yang diizinkan oleh Regulation (EU) 2022/1616. Peraturan tersebut memberikan otorisasi untuk proses daur ulang, bukan untuk bahan daur ulang pada umumnya. Saat ini, persyaratan kandungan daur ulang dalam Directive (EU) 2019/904 berlaku untuk botol minuman, bukan cangkir.
Pertanyaan yang Sering Diajukan
Bisakah PET dan polipropilena diproses pada satu lini?
Rangka pencetakan dapat digunakan karena LITAI Machinery membuat mesin untuk berbagai jenis plastik. Namun, perkakas dan sistem pemanas harus disesuaikan dengan material yang berbeda. PET memerlukan kontrol yang lebih baik dan biasanya suhu perkakas yang lebih rendah. Karena rentang pencetakannya sempit, proses pembentukan yang lebih lembut juga diperlukan. Lembaran harus dikeringkan sebelum masuk ke oven.
Mengapa cangkir PET terkadang tampak keruh?
Area putih susu menunjukkan bahwa material diregangkan di bawah suhu transisi kaca. Kabut pada seluruh bagian, termasuk pinggiran lembaran yang belum dibentuk, dapat berarti lembaran mulai mengkristal di dalam oven. Gelembung kecil atau garis keperakan biasanya menandakan adanya kelembapan pada lembaran. Setiap masalah memerlukan solusi yang berbeda.
Apa saja kesalahan spesifikasi yang paling umum?
Pilih cangkir berdasarkan suhu penggunaan, bukan tampilannya. Cangkir PET amorf yang bening dan cangkir PET kristalin yang buram dapat dibuat dengan mesin pembuat cangkir PET yang sama dan sama-sama tampak sempurna. Namun, ketahanan panasnya dapat berbeda lebih dari 100 derajat. Jika Anda memesan cangkir PET tanpa menjelaskan apakah isinya dingin atau panas, Anda mungkin mendapatkan sistem pemanasan dan pencetakan yang keliru.
Tahapan dasar mesin pembuat cangkir PET sama seperti lini thermoforming lainnya: mengulur, memanaskan, membentuk, mendinginkan, memangkas, dan menumpuk. Perbedaan utamanya adalah rentang suhu pencetakan yang sempit, kebutuhan untuk mengeringkan lembaran hingga kadar kelembapan sangat rendah, serta pemilihan cetakan panas atau dingin untuk cangkir bening dan cetakan panas untuk cangkir tahan panas. Gambar teknis, kedalaman pencetakan, dan pilihan cetakan untuk cangkir, baki, serta wadah dari polipropilena, PS, PET, dan PLA tersedia di litaimachinery.com.
Sumber informasi
- ISO 11357-3, ASTM D3418 dan ISO 306 — peleburan, kristalisasi, dan suhu pelunakan Vicat termoplastik
- ISO 1183-1 dan ISO 1628-5 serta ASTM D4603 — densitas plastik non-seluler dan viskositas intrinsik poliester termoplastik
- ISO 12100, ISO 13849-1, IEC 60204-1 dan Regulation (EU) 2023/1230 — penilaian risiko mesin, keselamatan sistem kontrol, peralatan listrik, dan kerangka regulasi mesin Uni Eropa
- Regulation (EC) 1935/2004, Commission Regulation (EU) 10/2011 dan 21 CFR 177.1630 — bahan dan polimer yang bersentuhan dengan pangan
- Regulation (EU) No. 2022/1616 — daur ulang bahan plastik yang bersentuhan dengan pangan dan proses daur ulang yang disetujui
- Directive (EU) 2019/904 dan Directive (EU) 2024/825 — target plastik sekali pakai dan pembuktian klaim lingkungan
- EN 13432 dan ASTM D6400 — kemampuan penguraian kemasan