

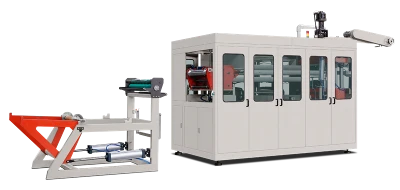
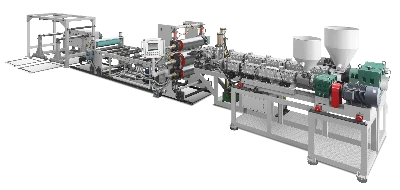

Di tengah krisis energi global dan target netral karbon, industri plastik menghadapi tekanan yang belum pernah terjadi sebelumnya untuk mengurangi konsumsi energi dan emisi karbon. Gelas plastik, sebagai produk yang banyak digunakan dalam kehidupan sehari-hari, sangat dipengaruhi oleh konsumsi energi dan emisi karbon selama proses produksinya. Berdasarkan tren perkembangan teknologi terkini pada lini produksi gelas plastik dan berbagai studi kasus industri, artikel ini mengulas secara sistematis strategi penghematan energi dan jalur penghematan energi untuk lini produksi gelas plastik untuk menyediakan solusi praktis bagi transformasi hijau industri.
1. Optimalisasi Proses Inti: Mengurangi konsumsi energi sejak dari sumbernya.
1.1 Kendali Presisi Parameter Pencetakan Injeksi
Pencetakan injeksi merupakan proses inti dalam produksi gelas plastik dan menyumbang lebih dari 60% konsumsi energi seluruh lini produksi. Dengan mengoptimalkan parameter tekanan dan waktu, penghematan energi yang signifikan dapat dicapai tanpa mengurangi kualitas produk. Misalnya, penggunaan penahanan tekanan bertahap yang dipadukan dengan sistem kendali tekanan cerdas dapat mengurangi konsumsi energi sebesar 20–30%. Sebuah studi kasus menunjukkan bahwa ketika tekanan diturunkan dari 120 MPa menjadi 90 MPa dan konsumsi energi per siklus berkurang dari 0,18 kW·h menjadi 0,13 kW·h, tingkat kelulusan produk meningkat sebesar 5%.
Optimalisasi sistem pendingin merupakan terobosan penting lainnya. Sistem pendingin udara konvensional mengonsumsi lebih banyak energi, tetapi beralih ke sistem pendingin air dengan menara pendingin sirkulasi tertutup dapat mengurangi konsumsi energi untuk pendinginan lebih dari 40%. Dalam sebuah proyek peningkatan lini produksi, optimalisasi tata letak saluran air pada cetakan dan penggunaan fluida pendingin nano mengurangi waktu pendinginan sebesar 35%. Siklus pencetakan pun berkurang dari 18 detik menjadi 12 detik, sehingga menghemat listrik sebesar 120.000 kW·h per tahun.
1.2 Peningkatan Efisiensi Proses Ekstrusi
Untuk proses produksi ketika badan gelas dan tutup dibuat secara terpisah, proses ekstrusi memiliki potensi penghematan energi yang besar. Penggunaan sekrup dengan jarak ulir bervariasi sebagai pengganti sekrup konvensional dengan jarak ulir tetap dapat meningkatkan efisiensi plastisasi sebesar 15–20%. Sebuah perusahaan mengoptimalkan distribusi suhu pada zona pemanas untuk mencegah panas berlebih setempat dan pemborosan energi. Dengan menggabungkannya dengan sistem kendali suhu cerdas yang menyesuaikan daya secara dinamis, konsumsi energi per unit produk turun dari 0,32 kW·h/kg menjadi 0,25 kW·h/kg.
2. Peningkatan Peralatan dan Transformasi Cerdas
2.1 Penerapan Sistem Penggerak yang Efisien
Efisiensi konversi energi mesin cetak injeksi hidraulis konvensional hanya 60–70%, sedangkan mesin cetak injeksi elektrik penuh yang digerakkan langsung oleh motor servo dapat mencapai 90%. Sebuah perusahaan mengganti 12 mesin hidraulisnya dengan model elektrik penuh, sehingga konsumsi listrik tahunan turun dari 4,8 juta kW·h menjadi 2,8 juta kW·h, atau berkurang 42%. Pada sistem hidraulis, kombinasi pengaturan kecepatan dengan inverter dan penggunaan oli hidraulis bertekanan rendah dapat mengurangi konsumsi energi sistem sebesar 25–30%.
2.2 Integrasi Sistem Kendali Cerdas
Parameter produksi dapat dioptimalkan secara waktu nyata dengan menerapkan Distributed Control System (DCS) dan Manufacturing Execution System (MES). Setelah algoritma kecerdasan buatan diterapkan, sebuah lini produksi secara otomatis menyesuaikan parameter seperti kecepatan injeksi dan waktu penahanan tekanan berdasarkan karakteristik bahan baku, suhu sekitar, dan faktor lainnya. Hasilnya, variasi konsumsi energi per unit produk turun dari ±8% menjadi ±2%. Jika dipadukan dengan sistem pemeliharaan prediktif, tingkat kerusakan peralatan berkurang 40% dan waktu henti tak terencana berkurang 60%.
2.3 Membangun Sistem Pemulihan Panas Buang
Produksi gelas plastik menghasilkan banyak panas buang. Pelepasan panas dari laras ekstruder dan pemanasan hidraulis menyumbang 30% dari total energi panas bersuhu rendah. Panas tersebut dapat dimanfaatkan untuk memanaskan bahan baku terlebih dahulu atau menghangatkan area kerja dengan memasang perangkat pemulihan panas buang berbasis pipa kalor. Pengalaman sebuah perusahaan menunjukkan bahwa setelah sistem pemulihan panas sisa mulai beroperasi, konsumsi gas alam turun 25% dan penghematan batu bara standar mencapai 120 ton per tahun.
3. Optimalisasi Struktur Energi dan Pemanfaatan Energi Terbarukan
3.1 Solusi Peralihan ke Energi Bersih
Pemasangan sistem fotovoltaik (PV) di atap pabrik, yang dipadukan dengan model “menggunakan listrik hasil pembangkitan sendiri dan menyalurkan kelebihan listrik ke jaringan”, dapat memenuhi 30–40% kebutuhan listrik lini produksi. Pembangkit listrik fotovoltaik berkapasitas 5 MW milik sebuah perusahaan menghasilkan 6 juta kWh listrik per tahun, setara dengan pengurangan emisi karbon dioksida sebesar 4.800 ton. Gas sintesis hasil pirolisis limbah plastik dapat dimanfaatkan sebagai sumber energi untuk bahan bakar ketel uap dan keperluan lainnya, sehingga energi dapat didaur ulang.
3.2 Langkah Optimalisasi Kualitas Daya Listrik
Pemasangan Active Power Filter (APF) dan Dynamic Voltage Restorer (DVR) dapat mengatasi fluktuasi tegangan dan gangguan harmonik serta meningkatkan efisiensi pengoperasian peralatan. Setelah peningkatan sistem, faktor daya listrik pada sebuah lini produksi naik dari 0,78 menjadi 0,95 dan tingkat beban transformator turun 18%, sehingga menghemat listrik sebesar 150.000 kW·h per tahun.
4. Substitusi Bahan Baku dan Desain Ringan
4.1 Penerapan Material Berbasis Hayati
Proses produksi polietilena (PE) dan polipropilena (PP) konvensional menghasilkan emisi karbon lebih tinggi, sedangkan plastik biodegradable seperti asam polilaktat (PLA) memiliki intensitas emisi karbon 40% lebih rendah. Sebuah perusahaan mengembangkan komposit PLA/serat bambu yang menurunkan berat satu gelas dari 8 gram menjadi 6 gram tanpa mengurangi kekuatannya. Penggunaan bahan baku pun berkurang 25% dan konsumsi energi produksi turun 18%.
4.2 Desain dengan Optimalisasi Struktur
Dengan menggunakan teknologi simulasi CAE, distribusi ketebalan dinding gelas dioptimalkan sehingga penggunaan material dapat dikurangi tanpa mengorbankan sifat mekanisnya. Melalui desain optimasi topologi, sebuah perusahaan mengurangi ketebalan dasar gelas dari 1,2 mm menjadi 0,9 mm. Hasilnya, penggunaan bahan baku per gelas berkurang 20% dan siklus pencetakan injeksi menjadi 15% lebih singkat. Jika dipadukan dengan teknologi koekstrusi multilapis, lapisan udara dapat dibentuk di dalam dinding gelas untuk meningkatkan kinerja insulasi sebesar 30% sekaligus mengurangi penggunaan material.
V. Pemulihan Limbah dan Pemanfaatan Sumber Daya
5.1 Sistem Daur Ulang Sisa Material
Bangun lini daur ulang terpadu yang mencakup penghancuran, pencucian, granulasi, dan modifikasi untuk mengolah sisa material pencetakan injeksi menjadi pelet daur ulang. Dengan menambahkan 20–30% material daur ulang, biaya bahan baku dapat dikurangi 15–20% tanpa mengorbankan kualitas produk. Pengalaman sebuah perusahaan menunjukkan bahwa gelas yang dibuat dari material daur ulang mempertahankan 92% kekuatan tarik dan 88% kekuatan impak dibandingkan gelas yang dibuat dari bahan baku baru.
Teknologi Penghematan Energi untuk Pengolahan Gas Buang
Pengolahan senyawa organik volatil (VOC) selama proses pencetakan injeksi merupakan salah satu fokus penghematan energi. Dengan menggunakan teknologi pemekatan rotor zeolit yang dipadukan dengan pembakaran katalitik, gas buang berkonsentrasi rendah dapat dipekatkan hingga 20 kali sebelum diolah, dengan efisiensi pemulihan panas lebih dari 85%. Setelah melakukan peningkatan sistem, sebuah perusahaan mengurangi konsumsi gas sebesar 60% dan memperpanjang interval penggantian katalis menjadi dua tahun, sehingga menghemat biaya operasional sebesar 400.000 yuan per tahun.
6. Pengelolaan Kolaboratif Rantai Pasok Hijau
6.1 Pengurangan Emisi Karbon Bahan Baku Hulu
Mintalah data jejak karbon dari pemasok dan prioritaskan pengadaan bahan baku yang diproduksi menggunakan listrik hijau. Sebuah perusahaan membangun sistem evaluasi jejak karbon pemasok. Melalui pengadaan terpusat, perusahaan tersebut mengurangi intensitas emisi bahan baku sebesar 12% dan konsumsi energi logistik sebesar 15%.
6.2 Optimalisasi Logistik Hilir
Kendaraan transportasi energi baru dan algoritma pengoptimalan rute digunakan untuk mengurangi konsumsi energi distribusi. Dengan mengganti truk diesel dengan van listrik dan menerapkan sistem pengaturan armada cerdas, sebuah perusahaan mengurangi emisi karbon transportasi sebesar 70% dan menurunkan tingkat kendaraan kosong dari 25% menjadi 10%.
7. Jalur Implementasi dan Evaluasi Manfaat
7.1 Strategi Transformasi Bertahap
Sesuai dengan prinsip “mendahulukan kebutuhan mendesak dan memberi manfaat bagi masyarakat”, perusahaan perlu diarahkan untuk menerapkan sistem ini secara bertahap. Pada tahun pertama, perusahaan menyelesaikan penghematan energi peralatan dan pemasangan sistem pemulihan panas buang, dengan perkiraan masa pengembalian investasi 2–3 tahun. Pada tahun kedua, perusahaan mendorong peralihan ke energi bersih dan peningkatan sistem cerdas, dengan target menurunkan intensitas konsumsi energi lebih dari 20%. Pada tahun ketiga, perusahaan membangun sistem rantai pasok hijau untuk mengurangi emisi karbon sepanjang siklus hidup produk.
7.2 Analisis Manfaat Terpadu
Bagi perusahaan yang memproduksi 100 juta gelas plastik per tahun, penerapan seluruh langkah ini dapat menghemat 8 juta kW·h listrik, mengurangi emisi karbon dioksida sebesar 6.400 ton, menghemat biaya bahan baku sebesar 3 juta yuan, serta mengurangi biaya pembuangan limbah sebesar 3 juta yuan per tahun. Meskipun investasi awalnya sekitar 20 juta dolar AS, biaya tersebut dapat kembali dalam 4–5 tahun melalui penghematan energi dan pendapatan dari perdagangan karbon.
Kesimpulan:
Untuk mengurangi konsumsi energi lini produksi gelas plastik, pendekatan sistematis perlu diterapkan melalui optimalisasi proses, peningkatan peralatan, pengelolaan energi, substitusi bahan baku, dan daur ulang limbah. Dengan menerapkan solusi inovatif seperti teknologi kendali cerdas, energi bersih, dan desain ringan, perusahaan dapat secara signifikan menekan biaya operasional, meningkatkan daya saing pasar, serta menjadi tolok ukur transformasi hijau industri. Dalam konteks target netral karbon, penghematan energi menjadi prasyarat bagi industri plastik untuk bertahan dan berkembang, sementara inovasi berkelanjutan merupakan kunci untuk memenangkan pasar masa depan.