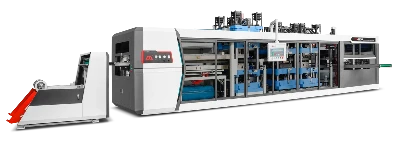

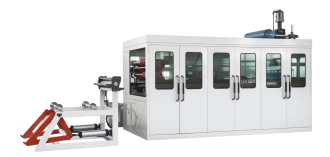
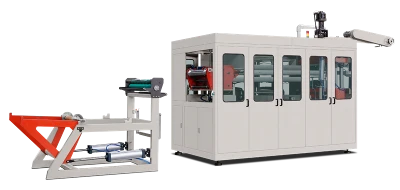
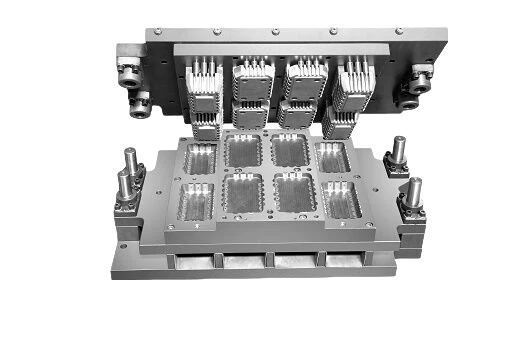
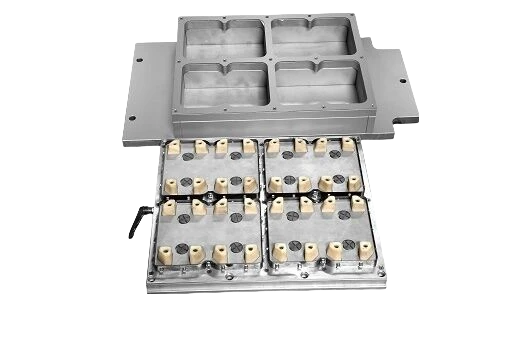

Sebagai peralatan utama dalam industri kemasan modern, kelancaran operasi mesin pembuat gelas plastik berdampak langsung pada efisiensi produksi dan kualitas produk. Pengelolaan perawatan yang sistematis dapat memperpanjang masa pakai peralatan secara signifikan, menurunkan tingkat kerusakan, dan meningkatkan efisiensi pemanfaatan energi. Berdasarkan praktik industri dan teori perawatan peralatan, artikel ini menguraikan strategi perawatan utama dari empat aspek: struktur mekanis, sistem hidraulis, kontrol kelistrikan, dan parameter proses, guna memperpanjang masa pakai peralatan.
I. Perawatan Terperinci untuk Struktur Mekanis
1. Pengelolaan Pelumasan Komponen Bergerak Utama
Unit penjepit, sistem ejeksi, dan rakitan batang pemandu pada mesin produksi gelas plastik merupakan komponen bergerak dengan beban tinggi yang memerlukan sistem pelumasan bertingkat. Untuk unit penjepit, permukaan keempat batang pengikat harus dibersihkan dari kotoran minyak setiap hari, diberi tambahan gemuk litium molibdenum disulfida 00# setiap minggu, dan diperiksa penyimpangan paralelismenya setiap bulan menggunakan penyelarasan laser (toleransi ≤0,05 mm). Praktik menunjukkan bahwa penerapan prosedur ini secara disiplin dapat mengurangi keausan pelat sebesar 60% dan memperpanjang masa pakai cetakan hingga 2–3 kali lipat.
Dalam perawatan sistem ejeksi, kelurusan batang ejektor harus menjadi prioritas. Ukur penyimpangannya setiap bulan menggunakan indikator dial. Batang harus diganti jika bengkok lebih dari 0,1 mm. Menurut studi kasus, keterlambatan mengganti batang ejektor yang bengkok menyebabkan pin inti cetakan patah dan menimbulkan kerugian langsung lebih dari $15.000.
2. Penggantian Preventif Sistem Transmisi
Tegangan sistem penggerak sabuk harus diukur setiap tiga bulan menggunakan alat pengukur tegangan sabuk agar tetap sesuai dengan spesifikasi produsen. Analisis statistik menunjukkan bahwa 80% kegagalan dini sabuk disebabkan oleh keausan akibat selip karena tegangan yang kurang. Pada penggerak sabuk sinkron, profil gigi perlu diperiksa setiap bulan dan sabuk harus diganti jika tingkat keausan giginya melebihi 15%.
Perawatan kotak roda gigi memerlukan pemantauan kondisi oli dan pengambilan sampel untuk analisis partikel besi setiap 500 jam operasi. Jika jumlah partikel memenuhi ambang batas ISO 4406 18/16, oli roda gigi harus segera diganti dan penyebab keausan harus diperiksa. Melalui program ini, perusahaan kemasan pangan berhasil memperpanjang interval overhaul kotak roda gigi dari 18 bulan menjadi 36 bulan.
ii. Perawatan Mendalam Sistem Hidraulis
1. Pengelolaan Kualitas Oli secara Dinamis
Kebersihan oli hidraulis berdampak langsung pada keandalan sistem dan memerlukan tiga tingkat penyaringan: filter 10 μm untuk saluran balik tangki, filter tekanan tinggi 5 μm untuk pompa, dan filter presisi 3 μm untuk katup servo. Praktik di lapangan menunjukkan bahwa masa pakai komponen hidraulis sistem menjadi tiga kali lipat dibandingkan sebelumnya.
Suhu oli optimal harus berada pada kisaran 40–50°C. Jika suhu melebihi 60°C, segera periksa sistem pendingin. Dalam sebuah kasus perbaikan, kerak menumpuk pada koil pendingin sehingga panas terus-menerus menyebabkan pompa hidraulis macet dan rusak dalam waktu tiga bulan. Pengujian tekanan untuk memeriksa kerak kimia disarankan setiap dua tahun guna memastikan saluran pembuangan berfungsi dengan baik.
2. Penggantian Seal Berkala
Jadwal penggantian seal silinder hidraulis harus disesuaikan dengan tekanan dan suhu operasi. Seal U-cup pada sistem bertekanan tinggi (>21 MPa) perlu diganti setiap 2.000 jam, sedangkan pada sistem bertekanan menengah hingga rendah, intervalnya dapat diperpanjang menjadi 4.000 jam. Prosedur ini menurunkan tingkat kebocoran internal di sebuah perusahaan dari 15% menjadi kurang dari 3%.
O-ring pada sambungan pipa harus diganti setiap kali dilepas, dan permukaannya perlu dilumasi dengan oli hidraulis sebelum dipasang. Penggunaan ulang dapat meningkatkan kemungkinan kebocoran hingga delapan kali lipat dibandingkan penggunaan komponen baru. Seal berbahan karet fluor direkomendasikan karena ketahanan suhunya 40% lebih baik daripada karet nitril standar.
III. Perawatan Cerdas Sistem Kelistrikan
1. Pengelolaan Siklus Hidup Komponen Utama
Keausan kontak pada kontaktor/relai perlu dipantau, dan suhunya harus diukur setiap bulan menggunakan inframerah. Jika suhu meningkat lebih dari 25°C, komponen tersebut harus segera diganti. Statistik perusahaan menunjukkan bahwa penggantian tepat waktu dapat mencegah 80% kasus motor terbakar.
Perawatan penggerak servo harus memprioritaskan kipas pendingin. Bantalan kipas perlu diganti setiap 5.000 jam, dan unit kipas setiap 20.000 jam. Dalam sebuah studi kasus, keterlambatan mengganti bantalan kipas menyebabkan modul IGBT mengalami panas berlebih dan rusak. Biaya perbaikannya mencapai 30% dari nilai peralatan.
2. Pemeriksaan Berkala Sistem Pembumian
Ukur resistansi pembumian setiap tiga bulan menggunakan alat pengukur resistansi pembumian dan pastikan nilainya <4 Ω. Praktik perusahaan menunjukkan bahwa pembumian yang baik dapat mengurangi tingkat kerusakan listrik sebesar 50% dan meminimalkan gangguan elektromagnetik pada sistem kontrol. Batang pembumian tembaga lebih tahan korosi dibandingkan batang baja.
IV. PENGELOLAAN Parameter Proses yang Dioptimalkan
1. Kontrol Suhu Presisi
Zona pemanas memerlukan strategi kontrol bertahap untuk mengatur gradien suhu sesuai dengan bagian-bagian silinder. Dengan pemantauan suhu inframerah, sebuah perusahaan berhasil mengurangi fluktuasi suhu dari ±10°C menjadi ±3°C dan meningkatkan keseragaman lelehan sebesar 40%. Kalibrasi termokopel disarankan setiap enam bulan. Termokopel harus segera diganti jika penyimpangannya melebihi ±2°C.
2. Penyesuaian Dinamis Sistem Tekanan
Gaya penjepit harus dihitung secara dinamis berdasarkan ukuran cetakan, karena gaya yang berlebihan dapat menyebabkan pelat berubah bentuk. Sebuah studi kasus menunjukkan bahwa penggunaan gaya penjepit berlebihan dalam jangka panjang dapat menyebabkan pelat bengkok secara permanen, dengan biaya perbaikan lebih dari $30.000. Pemantauan menggunakan sensor tekanan disarankan untuk menjaga gaya penjepit agar tidak melebihi 110% dari nilai teoretis.
Kontrol katup servo. Pengaturan tekanan injeksi sebaiknya mengikuti prinsip “lambat-cepat-lambat” untuk memperoleh profil tekanan yang akurat. Dengan mengoptimalkan kurva tekanan, sebuah perusahaan berhasil menurunkan tingkat terbentuknya sirip plastik dari 8% menjadi 1,5% sekaligus mengurangi konsumsi energi.
Praktik Sistem Perawatan Inovatif.
1. Pembangunan Platform Perawatan Digital;
Terapkan Sistem Manajemen Kesehatan Peralatan yang menggabungkan analisis getaran, pemantauan oli, dan data pemantauan suhu. Dengan sistem ini, sebuah perusahaan mencapai akurasi prediksi kerusakan sebesar 85% dan mengurangi waktu henti tak terencana sebesar 60%. Terminal perawatan seluler disarankan untuk penjadwalan waktu nyata dan pengelolaan perintah kerja secara tertutup.
2. Peningkatan Keterampilan Personel Perawatan
Bangun sistem pelatihan tiga tingkat yang memadukan teori, praktik, dan sertifikasi untuk mengembangkan kemampuan perawatan terpadu bidang elektromekanis dan hidraulis. Statistik perusahaan menunjukkan bahwa teknisi yang mengikuti pelatihan sistematis dapat memangkas waktu pemecahan masalah sebesar 40% dan meningkatkan akurasi penggantian suku cadang sebesar 35%. Latihan perawatan lintas departemen disarankan setiap tiga bulan untuk meningkatkan kemampuan tanggap darurat.
Kesimpulan:
Memperpanjang masa pakai mesin produksi gelas plastik merupakan upaya rekayasa sistematis yang memerlukan koordinasi dalam desain peralatan, prosedur perawatan, kompetensi personel, dan aspek lainnya. Strategi perawatan yang dibahas dalam artikel ini memungkinkan perusahaan memperpanjang rata-rata masa pakai peralatannya dari 8 menjadi 12 tahun, sekaligus mengurangi biaya perawatan per unit produk sebesar 35%. Dalam konteks Industri 4.0, perpaduan teknologi IoT dan perawatan prediktif akan menjadi bidang baru dalam pengelolaan peralatan serta memberikan landasan yang kokoh bagi keberlanjutan industri kemasan plastik.