
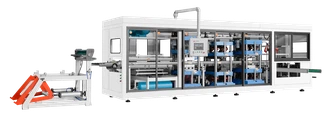
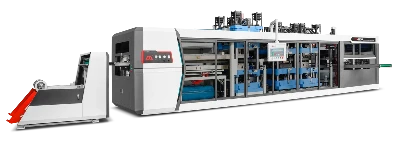

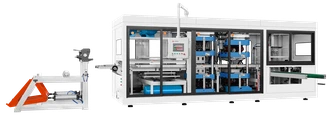
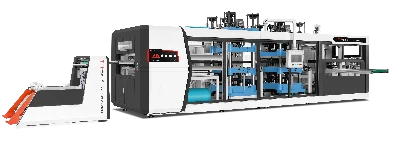
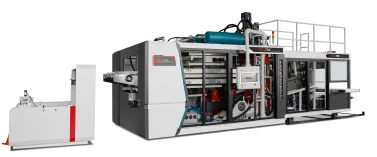
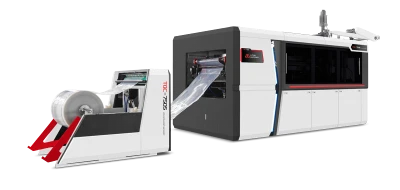
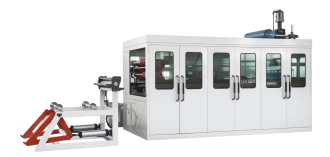
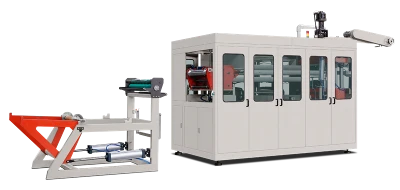
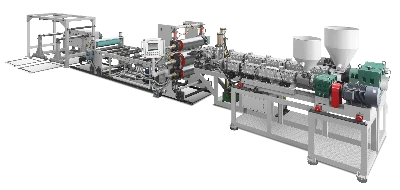
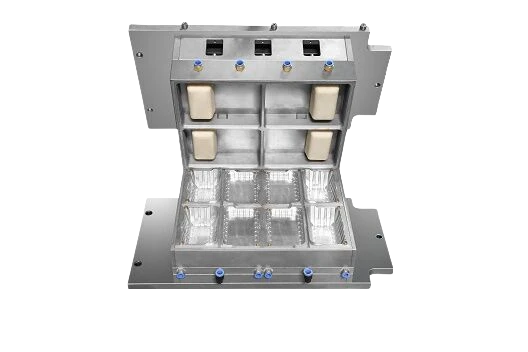
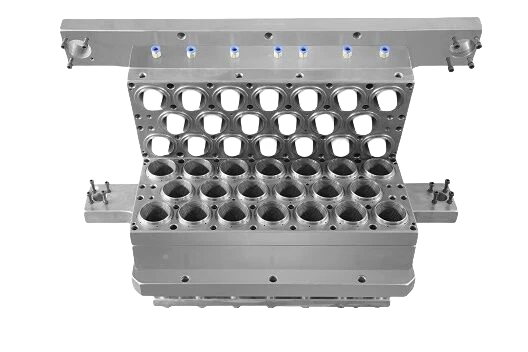
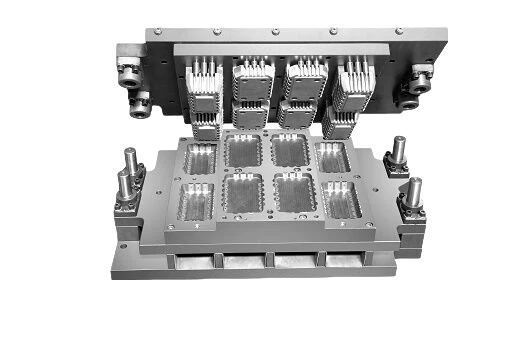
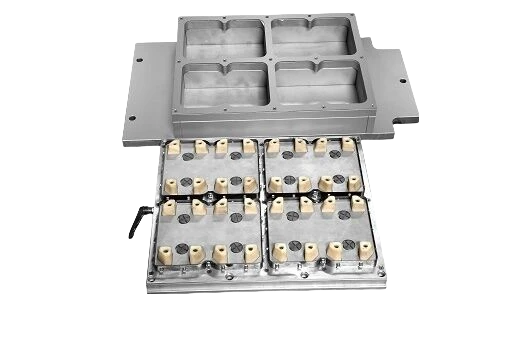
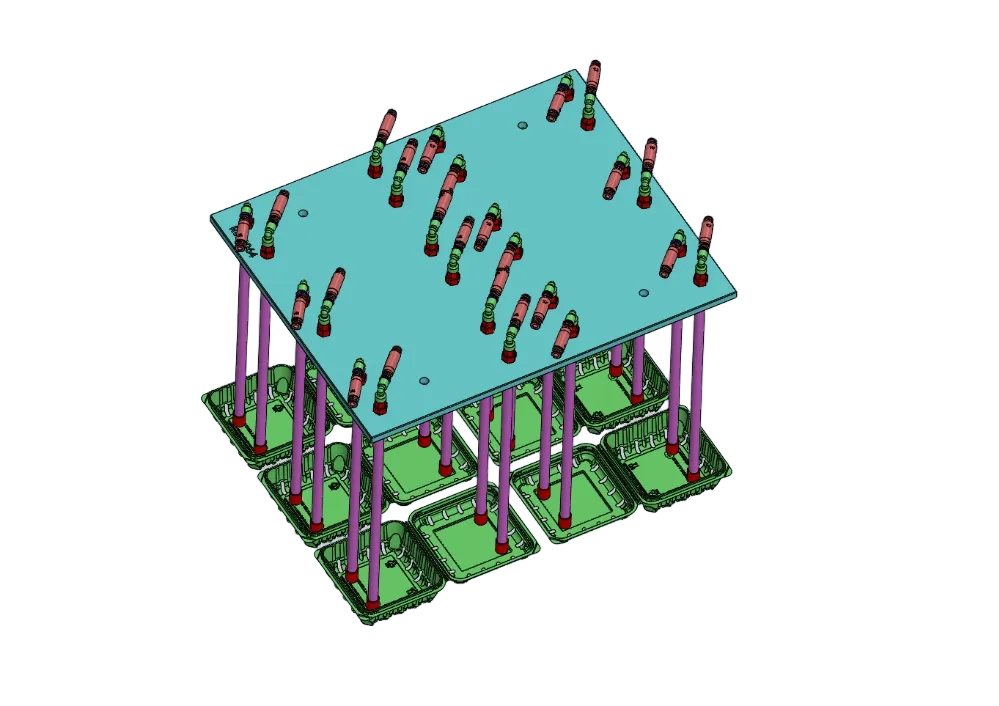

Mesin pembuat gelas plastik Lembaran datar PP, PS, PET, atau PLA dipanaskan hingga melunak. Kemudian, vakum dan udara bertekanan digunakan pada tekanan 8 bar di dalam cetakan berpendingin air. Lembaran mendingin dan membentuk gelas. Gelas lalu dipotong dari lembaran pada siklus yang sama menggunakan cetakan.
Mesin ini tidak melelehkan plastik atau menggunakan cetak injeksi. Dinding gelas berasal dari lembaran awal dan menjadi lebih tipis di bagian yang meregang. Sistem pemanas, tekanan udara, dan pemotongan cetakan semuanya memengaruhi ketebalan dinding, bentuk bibir, dan kecepatan produksi.
Stasiun bekerja dalam urutan tetap
Mesin pembuat gelas plastik bekerja melalui serangkaian tahapan yang saling bergantung. Pertama, rol pengumpan memajukan lembaran sejauh satu panjang cetakan. Pemanas kemudian digerakkan ke posisinya dan memanaskan lembaran selama 8–20 detik, bergantung pada ketebalannya. Setelah pemanas ditarik kembali, cetakan menutup. Vakum dan udara bertekanan membentuk lembaran, sementara saluran pendingin di dalam cetakan aluminium mendinginkannya. Gelas dipotong dari lembaran dan dikumpulkan oleh penumpuk konveyor atau robot. Sisa lembaran dikirim ke granulator untuk didaur ulang.
Setiap tahap harus selesai sebelum tahap berikutnya dimulai. Cetakan tidak dapat beroperasi sampai pemanas bergeser, dan punch tidak dapat memotong gelas sampai gelas cukup dingin untuk dikeluarkan. Akibatnya, pemanasan atau penumpukan yang lambat dapat menghentikan seluruh lini produksi.
Keselamatan mesin juga penting. Penilaian risiko mengacu pada ISO 12100, peralatan listrik mengikuti IEC 60204-1, dan sistem kontrol keselamatan dirancang untuk memenuhi tingkat kinerja ISO 13849-1. Standar-standar ini membantu produsen mematuhi aturan mesin Uni Eropa dalam Regulation (EU) 2023/1230.
LITAI Machinery menggunakan sistem manajemen mutu ISO 9001 untuk memproduksi mesin dengan rangka cetakan miring, penggerak servo, dan sistem hidraulis. Mesin-mesin ini memiliki kedalaman pembentukan maksimum 125–180 mm dan lebar lembaran hingga 770 mm.
Panas harus merata pada area pemanasan, bukan sekadar mencapai suhu tertentu
Pada mesin pembuat gelas plastik, lembaran harus mencapai suhu yang tepat agar dapat meregang tanpa sobek. Suhunya tidak boleh terlalu tinggi hingga lembaran melorot menyentuh pemanas atau mulai retak. Untuk PP, kisarannya sekitar 150–165 derajat Celsius; untuk HIPS, sekitar 120–140 derajat Celsius; dan untuk PET amorf, sekitar 110–130 °C. Suhu untuk PLA sekitar 90 °C. PLA melunak pada suhu yang lebih rendah, sehingga suhu pemrosesannya terbatas. Titik pelunakannya dapat diukur dengan uji Vicat berdasarkan ISO 306 atau uji suhu transisi berdasarkan ASTM D3418.
Ada dua masalah umum yang memengaruhi pengaturan suhu ini. Pertama, lembaran melendut. Saat lembaran melunak, penyangga tidak diperlukan, sehingga lembaran 0,3 mm melendut jauh lebih cepat daripada lembaran 1,8 mm. Karena itu, pemanas dibagi menjadi beberapa zona dengan tingkat panas bagian atas dan bawah yang dapat diatur. Bagian bawah sering dijaga tetap sejuk untuk mengurangi pelendutan.
Masalah kedua adalah perubahan waktu pemanasan. Suhu dan waktu siklus pemanas harus diatur secara bersamaan. Jika mesin disetel berdasarkan lembaran yang lebih tebal, permukaannya dapat melepuh atau tampak seperti berkapur.
Apa yang membentuk gelas
Biasanya, ketiga gaya tersebut digunakan bersama-sama. Vakum saja dapat menghasilkan perbedaan tekanan sekitar 1 bar, yang cukup untuk baki dangkal dan gelas pendek berdiameter lebar. Pembentukan bertekanan menggunakan metode berbeda: udara bertekanan 4–8 bar mendorong lembaran panas menempel pada cetakan. Hasilnya, bibir gelas lebih tegas, sudut dasar lebih rapat, dan sisa bahan di antara rongga-rongga yang berdekatan berkurang.
Bantuan plug mengatasi masalah lainnya. Plug yang dipanaskan mendorong lembaran ke bawah sebelum tekanan udara atau vakum menyelesaikan proses pembentukan. Cara ini membantu mengalirkan lebih banyak bahan ke dinding samping dan mencegah terlalu banyak bahan tertarik dari dasar.
Metode yang tepat bergantung pada rasio peregangan, yaitu kedalaman gelas dibagi diameter bagian atasnya. Untuk rasio di bawah 1, udara atau vakum biasanya sudah cukup. Untuk rasio antara 1 dan 1,5, penahan membantu mencegah ketebalan dinding yang tidak merata.
| Metode pembentukan | Tekanan yang Tersedia | Paling cocok untuk: | Penawaran diskon |
|---|---|---|---|
| Vakum saja | Sekitar 1 bar | baki dangkal, gelas pendek berdiameter lebar | Bentuk bibir kurang tegas |
| Pembentukan vakum dengan bantuan plug | Pra-peregangan 1 tahap | Gelas dalam dengan rasio peregangan lebih dari 1,2 | Bekas plug, pengaturan suhu tambahan |
| Tekanan dengan bantuan plug | 4–8 bar | Gelas tipis dengan bibir rapat | Biaya cetakan, desain ventilasi |
| Tekanan saja | 4–8 bar | Dindingnya merata dan regangannya sedang. | Sisa bahan di antara rongga tertutup |
Cetakan pemangkas menentukan apakah gelas layak dijual
Pemangkasan mengubah hasil pembentukan menjadi produk jadi. Pada sebagian besar lini otomatis, proses ini berlangsung dalam siklus yang sama. Saat gelas masih berada di dalam cetakan, pisau baja atau punch mesin turun dan memotong setiap gelas dari lembaran. Cara ini mencegah gelas bergeser di antara proses pembentukan dan pemotongan.
Cara ini membantu menjaga dimensi bibir gelas dalam toleransi ± 0,2 mm. Bibir dipotong dengan alat yang sama dengan alat pembentuknya, sehingga mengurangi kesalahan tambahan akibat pendinginan dan penyusutan di antara tahapan terpisah. Mesin pemangkas terpisah dan pemotongan di luar lini memerlukan penanganan tambahan serta set perlengkapan kedua. Proses tersebut juga dapat menimbulkan kesalahan penyelarasan yang dapat dihindari dengan pemotongan di dalam cetakan.
Punch juga menentukan bentuk gelas saat ditumpuk. Hal ini penting untuk produksi dan penjualan. Jika bibir gelas sedikit terlalu besar, gelas mungkin tidak terpisah dengan baik di dispenser. Pembeli bisa menyalahkan gelasnya.
Kecepatan bukan hasil produksi
Kecepatan nominal mesin pembuat gelas plastik berbeda dari hasil produksi aktual. Brosur sering mencantumkan kecepatan mesin tanpa beban produksi. Cetakan miring dapat berputar 48 kali per menit. Mesin servo dan hidraulis berukuran lebih besar dapat menjalankan 30–35 langkah pencetakan per menit. Angka tersebut menunjukkan kecepatan gerak mesin, bukan kecepatan pemanasan dan pendinginan setiap gelas.
Sebagai contoh, cetakan berukuran 730 × 320 mm dapat menghasilkan gelas berdiameter 78 mm dengan jarak antargelas 80 mm. Cetakan ini memiliki sembilan rongga dan empat baris, sehingga totalnya 36 rongga. Dengan PP setebal 0,6 mm, kecepatan aktualnya 20 siklus per menit dan dapat menghasilkan 720 gelas per menit, atau sekitar 43.000 gelas per jam. Jika menggunakan angka kecepatan 48 siklus per menit, cetakan yang sama seolah-olah menghasilkan 1.728 gelas per menit. Angka ini 2,4 kali lipat dari hasil aktual.
Kebutuhan pemanasan membantu menjelaskan selisih tersebut. Sekitar 140 g polipropilena melewati mesin setiap siklus. Pemanasan dari 25 °C hingga 155 °C, dengan kapasitas panas spesifik sekitar 1,9 kJ/kg·K, memerlukan sekitar 35 kJ. Pada 20 siklus per menit, diperlukan daya bersih sekitar 11–12 kW, belum termasuk kehilangan panas radiasi.
Hal ini juga menjelaskan mengapa penggantian cetakan yang lebih cepat lebih berguna daripada kecepatan nominal yang lebih tinggi. LITAI Machinery menyebutkan waktu penggantian cetakan hingga 20 menit pada mesin servonya. Ini menghemat lebih banyak waktu di lini produksi saat beralih ke ukuran gelas lain.
Ketebalan dinding: bagian yang paling sering terlewat pada kebanyakan gelas
Ketebalan dinding gelas hasil thermoforming tidak sama di semua bagian. Kesalahan umum adalah menganggap ketebalan lembaran sama dengan ketebalan gelas. Bahan meregang dari dasar hingga ke dinding samping, sehingga lembaran 0,6 mm dapat menghasilkan gelas dengan dinding 0,5 mm, bibir berketebalan tertentu, dan dasar 0,18 mm.
Ketebalan dinding dipengaruhi oleh tiga faktor. Rasio peregangan menentukan distribusi ketebalan bahan. Bantuan plug dan pembentukan bertekanan dapat memperkecil perbedaan ketebalan antara bagian atas dan dasar, dari sekitar 3:1 menjadi kurang dari 2:1. Suhu cetakan juga penting. Cetakan hangat memungkinkan lembaran meregang lebih lama sebelum mendingin dan berhenti meregang, tetapi juga memperpanjang waktu siklus.
Data uji tarik yang diukur berdasarkan ISO 527-3 membantu operator mesin mengatur proses pembentukan. Informasi mengenai tingkat resin saja tidak cukup. Karena itu, LITAI Machinery mencantumkan toleransi pembentukan ±0,2 mm, alih-alih menjadikan ketebalan lembaran sebagai ukuran utama.
Untuk mengurangi ketebalan lembaran dengan aman, cari terlebih dahulu bagian gelas yang paling tipis. Potong sampel gelas menjadi beberapa bagian kecil dan ukur ketebalan dinding di berbagai titik.
Pergantian resin membutuhkan penyesuaian mesin, bukan hanya resep
Mengganti bahan bukan sekadar mengubah setelan mesin. PP dicetak pada suhu tinggi dan memiliki rentang pembentukan yang luas. Bahan ini juga cocok untuk membentuk gelas yang dalam dan dapat digunakan untuk menampung isi panas. Karena itu, PP sering dipertimbangkan sebagai alternatif gelas kertas.
HIPS merupakan pilihan berbiaya rendah. Bahan ini mudah dibentuk dan dicetak, tetapi dapat pecah saat terkena benturan. PET memerlukan kondisi pemrosesan yang berbeda. Lembarannya harus kering dan rentang suhu pencetakannya sempit. Untuk gelas yang digunakan dengan isi panas, desain cetakan dan siklus juga harus mempertimbangkan kristalisasi, bukan hanya pelunakan. ISO 11357-3 mengukur perilaku pelelehan dan kristalisasi untuk membantu menentukan proses yang tepat.
PLA dapat dibentuk dengan baik pada suhu 90–120 °C, tetapi berubah bentuk saat diisi cairan panas. Untuk mengurangi risiko ini, pilih jenis bahan dan ketebalan dinding yang tepat.
Mesin yang kompatibel dengan PP, PS, PET, PVC, dan PLA dapat dilengkapi pemanas, sistem vakum, dan sistem pengeluaran yang sesuai untuk bahan-bahan tersebut. Namun, bukan berarti satu setelan dapat digunakan untuk semua bahan. LITAI Machinery menyediakan lini produksi untuk PP, PS, HIPS, PET, PVC, dan bahan campuran pati jagung. Karena itu, penting untuk memilih zona pemanasan dan sistem penumpukan yang sesuai.
Kepatuhan untuk kontak dengan makanan juga bergantung pada bahan penyusunnya. Regulation (EC) No. 1935/2004 dan Commission Regulation (EU) No. 10/2011 berlaku untuk bahan yang relevan dan bersentuhan dengan makanan di Uni Eropa. Di AS, FDA 21 CFR 177.1520 mencakup polimer olefin tertentu. Kepatuhan bergantung pada polimer dan bahan tambahannya. Persyaratan untuk gelas berbahan PP tidak otomatis terpenuhi; kepatuhan harus dinilai berdasarkan bahan yang digunakan.
Pertanyaan yang Sering Diajukan
Apakah mesin ini membuat gelas langsung dari pelet resin?
Tidak. Gelas dibuat dari lembaran plastik, bukan pelet secara langsung. Lini produksi lengkap menggunakan lini ekstrusi lembaran atau membeli lembaran dalam bentuk gulungan. Pelet terlebih dahulu diolah menjadi lembaran tipis. Toleransi ketebalan lembaran kemudian memengaruhi proses pembentukan.
Seberapa dalam gelas yang dapat dibentuk mesin?
Mesin multi-stasiun saat ini dapat membentuk gelas dengan kedalaman hingga 180 mm. Mesin hidraulis biasanya mampu membentuk hingga kedalaman 125 mm. Batasannya bukan hanya kedalaman gelas; rasio peregangan juga berpengaruh. Gelas sedalam 180 mm dengan diameter 90 mm memerlukan bantuan plug, pembentukan bertekanan, dan pengaturan suhu cetakan yang cermat agar bagian dasarnya tetap kuat.
Mengapa dasar gelas tipis dan bibirnya tebal?
Hal ini terjadi karena lembaran meregang dari bagian tengah menuju sisi-sisinya. Bahan di bagian dasar meregang sebelum menipis, sedangkan bibir gelas mempertahankan lebih banyak ketebalan awal karena peregangannya lebih sedikit. Bantuan plug, tekanan pembentukan yang lebih tinggi, dan cetakan yang hangat membantu mengalirkan lebih banyak bahan ke dinding samping. Namun, perbedaan ketebalan tidak dapat dihilangkan sepenuhnya.
Hal yang perlu diperiksa saat uji coba
Kualitas mesin pembuat gelas plastik bergantung pada kualitas bahan yang digunakan. Lakukan pengujian dan pengukuran sendiri, jangan hanya mengandalkan brosur. Potong gelas dan ukur ketebalan bibir serta dinding bagian tengah dan dasar. Perbedaan di antara pengukuran tersebut lebih penting daripada ketebalan rata-rata. Ukur diameter bibir 20 gelas secara berurutan untuk mengetahui kisaran ukuran sebenarnya. Catat waktu satu siklus penuh, termasuk pemanasan, pendinginan, dan pemangkasan, bukan hanya waktu mesin berjalan tanpa beban. Timbang sisa bahan setelah pencetakan dan bandingkan dengan berat gelas jadi. Mesin yang dilengkapi dengan baik dapat menghasilkan limbah dalam jumlah kecil. Uji sampel dalam kondisi ISO 291, lalu tentukan apakah sampel tersebut memenuhi persyaratan.
Sumber informasi
ISO 12100: 2010 — Keselamatan mesin: prinsip umum desain, penilaian risiko, dan pengurangan risiko
ISO 13849-1 — Bagian sistem kontrol terkait keselamatan dan tingkat kinerja
IEC 60204-1 — Peralatan listrik untuk mesin industri
Regulation (EU) No. 2023/1230 — Penjualan mesin di pasar Eropa
ISO 9001: 2015 — Sistem manajemen mutu: persyaratan
ASTM D3418 — Penentuan suhu transisi polimer dengan kalorimetri pemindaian diferensial
ISO 11357-3: Suhu dan entalpi pelelehan serta kristalisasi
ISO 306 — Suhu pelunakan Vicat untuk termoplastik
ISO 527-3 — Sifat tarik film dan lembaran
ISO 291 — Atmosfer standar untuk pengondisian dan pengujian plastik
Regulation (EC) No. 1935/2004 — Kerangka kerja untuk bahan yang bersentuhan dengan makanan; Commission Regulation (EU) No. 10/2011 — Bahan plastik yang bersentuhan dengan makanan
US FDA 21 CFR 177.1520 — Polimer olefin
Directive 2019/904 — Mengurangi dampak plastik sekali pakai tertentu